热固性塑料注射模设计要点
热固性塑料注射模设计要点
|
设计要点 |
||
|---|---|---|
|
要点 |
说 明 |
|
|
1. 主 流 道 与 冷 料 穴 |
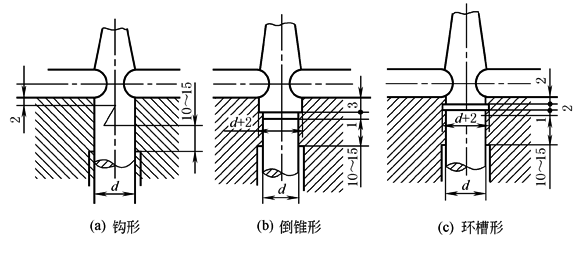
在注射成型热固性塑料时,塑料从温度较低的喷嘴进入高温的模具主流道,并迅速加热,同时由于熔体流经喷嘴摩擦生热,使塑料黏度降低,流动性增加,有利于充模,所以一般可将主流道设计得比较小。另外,流道凝料无法回收利用。为减少浪费,主流道直径应尽可能减小。卧式注射机用注射模具的主流道一般设计成圆锥形,其锥角为1°~2°,小端直径为5~8mm。直角式注射机主流道为圆柱形 为使间歇注射过程中喷嘴头部出现的老化料不进入模具型腔,应在主流道对面设置冷料穴和拉料结构。常见的结构形式如图所示。其中倒锥形冷料穴应用较广
冷料穴和拉料结构 |
|
|
2. 分 流 道 |
热固性塑料注射模分流道一般选择平衡式布局为好。分流道的截面形状常见的有圆形、梯形、正方形、半圆形等。梯形和半圆形的流道易于加工,且易于脱模,应用最广。梯形截面尺寸为宽b=4~6mm,深度h=(2/3)b,两斜边与分模线成15°~20°的斜角。半圆形截面半径一般取R=2~4mm。对于多型腔的模具,应该尽量使分流道的截面尺寸和长度一致,以保证塑料同时充满每一个型腔,使各型腔的塑料压力相同固化 |
|
|
3. 浇 口 |
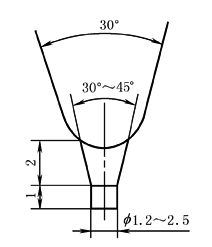
热固性塑料注射模浇口位置、形状选择原则与热塑性塑料注射模基本相同。但由于成型后的热固性塑料较脆,浇口容易去除,所以浇口厚度可取厚一些,一般深0.8~1.5mm,宽2.5~5mm,长1~3mm。点浇口形状与热塑性塑料注射模的点浇口形状有所区别,如图所示,在最狭部位前有一引导部分,以减少浇口的磨损。点浇口的直径不宜小于1.2mm,可在1.2~2.5mm之间选取。浇口部位是模具中磨损最严重的部位,在生产一段时间后,常用氩弧焊修补。如果塑件的批量较大,也可用硬质合金镶块嵌在浇口部位,可提高耐用度,减少修模工作
热固性塑料注射模用点浇口形状和尺寸 |
|
|
4. 排 气 槽 的 开 设 |
热固性塑料不仅原料本身含有水分和挥发物,而且在固化过程中还会产生低分子挥发性气体,再加上模具型腔内有空气存在,因此在注射成型时,必须将气体排出模外,否则将影响注射成型,并使塑件留下气泡。表面出现凹痕、麻点及光洁度降低等缺陷,甚至局部浇焦碳化。所以,排气对热固性塑料注射成型是非常重要的 开设排气槽的位置一般在料流最后到达的地方。开设在分型面上的排气槽应开在浇口的对面。为不致溢料,槽深应严格控制,一般为0.03~0.05mm,宽度为4~6mm。除排气槽外,还可利用推杆等配合间隙排气 |
|
|
5. 对 分 型 面 的 要 求 |
(1)尽量减少接触面积
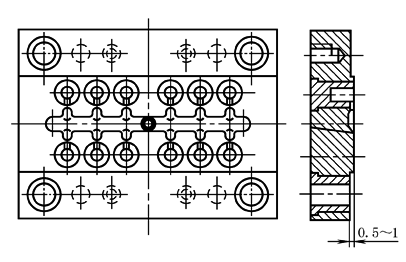
减少分型面接触面积以改善溢边 热固性塑料在注射过程中,流动性很好。注射压力较高时,即使分型面间只有很小的间隙,也会产生溢料。由于溢料,胀模力有可能超过注射机公称锁模力,促使缝隙增大,溢料更加严重。所以,在设计分型面时,可采用减少分型面的接触面积提高压强的方法,改善型腔周围贴合状况,以防溢流,如图所示,型腔周围10mm以外的部分低0.5~1mm (2)分型面上尽量减少孔穴或凹坑 热固性塑料熔体如流入孔穴或凹坑后,黏附力很强,难以清理干净,结果高出分型面,导致严重溢料,因此,有关孔不应穿通到分型面,而应制成盲孔,便于飞边的铲除 (3)分型面的表面要求 分型面硬度一般不低于40HRC,分型面表面粗糙度Ra应小于0.2μm或进行镀铬处理。由于在分型面上的飞边极易与塑件分离,而飞边的硬度很高,小块碎片如若留在分型面上,合模时,可使分型面压出印痕,多次重复,分型面变得凹凸不平,造成飞边进一步增多。所以,对于分型面的表面有一定要求 |
|
|
6. 模 具 加 热 |
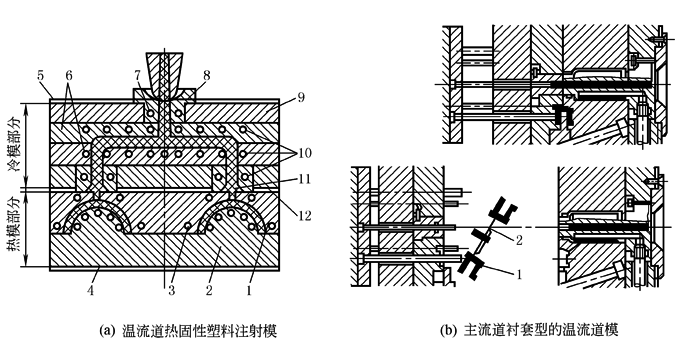
成型热固性塑料可使用温流道系统,具有这种流道的热固性塑料注射模称为温流道模。鉴于热固性塑料模具的模板和成型零件的温度高达170℃,为使流道内的热固性塑料在连续成型作业中,始终保持熔融流动状态而不固化,不产生浇注系统废料,以节省原材料,采用主流道和分流道所在的流道板通水冷却,并与型腔板绝热的办法,使流道板保持低温(一般设定为低于100℃)。在此温度下,塑料不但不会固化,而且具有适宜的黏度,可保证注射成型的顺利进行
|
|
|
1—凹模板;2—凸模板;3—加热器安装孔;4—动模 绝热板;5—定模绝热板;6—温流道板;7—主流道 冷却水孔;8—主流道衬板;9—定模座板;10—分流 道冷却水孔;11—温流道喷嘴;12—冷、热模绝热层 |
1—成型塑件;2—流道系统
|
|
|
温流道系统不一定是模具的一个部件。实际上,通常可将注射机喷嘴设计成具有温流道功能的结构,如图a所示。这种结构模具和温流道喷嘴的绝热效果好,且容易保养。对于单型腔模具来说,适于采用这种结构。对于多型腔模具,温流道系统通常仿照热塑性塑料注射模的热流道系统设计方法,只不过温流道模的流道板需要冷却系统,以进行温度控制 也可将温流道结构设计成主流道衬套形式,如图b所示。设计这种结构的温流道模时,主流道衬套侧面与模板不接触,留0.3~0.5mm的间隙,以空气绝热,主流道衬套端面与模板接触面积尽量小,使传热量减少到最低程度。目前国外温流道模的应用已比较广泛 |
||
|
7. 模 具 材 料 |
热固性塑料注射模温度高于熔体温度,因此,熔体进入模具后与模壁接触处温度升高(热固性塑料注射模的工作温度通常在165℃±5℃范围内,加热器周围的局部温度更高,会超过250℃)。黏度降低,流速很高,容易使流道和型腔磨损。因此,热固性塑料注射模成型零件的材料,应采用强度高、耐磨性好、耐热性较好的材料制造 |
|
|
8. 对 滑 动 零 件 的 要 求 |
热固性塑料注射模中有很多滑动配合件,如复位杆、推杆、推板、拉料杆、滑块、侧型芯等,要求它们在较高温度下工作,不产生过大磨损、咬合而影响配合精度。要求如下: (1)配合零件表面粗糙度Ra应小于0.2μm,特别是与塑料接触的推杆和拉料杆表面的Ra值,最好在0.1μm以下 (2)提高零件表面硬度,一般要求表面硬度为54~58HRC,特殊情况可提高到60HRC以上。零件表面涂覆固体润滑剂,工作零件表面镀铬,可增强抗咬合能力。采用耐高温的石墨类润滑剂,可降低滑动摩擦因数 (3)各种滑动零件的配合间隙应在0.03mm以下,这样基本上不溢料,如产生飞边也是极薄的一层半透明状树脂,中间没有填料,对滑动零件的正常工作影响不大 (4)缩短配合长度,配合长度只要有直径的2~3倍就能满足导向要求,其余部分可进行扩孔,把间隙加大到1mm左右,以减少摩擦 |
|
|
9. 对 安 放 嵌 件 的 要 求 |
热固性塑件上应用嵌件较多,但在注射模具中安装嵌件很不方便,且容易发生位移,推件时难以取出,并延长操作时间,影响生产率。因此,一般情况下采用模外“热插”嵌件的方式比较恰当,但有时为满足使用要求,仍需在模内安放嵌件,此时,必须注意以下几点: (1)增强嵌件定位稳定性,例如设计可以与推杆相联系的嵌件杆,以强固嵌件位置 (2)提高嵌件与模具的配合精度,保证两者有合理间隙,防止嵌件位移和塑件粘模 (3)将模具中固定嵌件的部分设计成活动镶块,以解决难以定位的嵌件安放问题 |
|