模具分型面
模具分型面及类型
|
模具分型面及类型 |
|---|
|
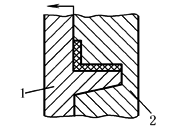
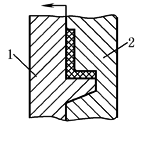
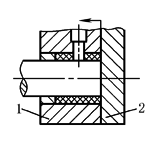
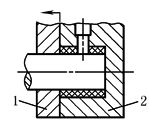
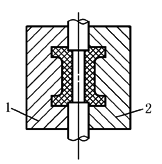
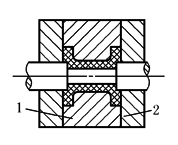
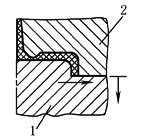
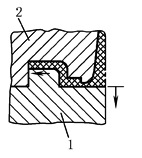
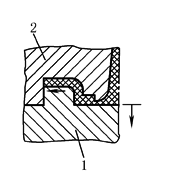
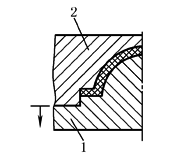
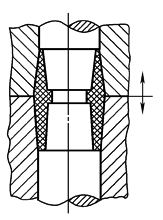
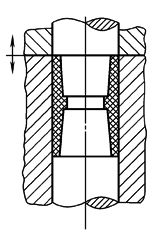
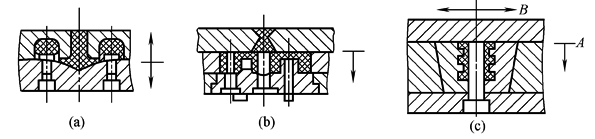
为方便塑件的脱模和安放嵌件,模具型腔由两部分或更多部分组成,这些可分离部分的接触表面称为分型面 在图纸上表示分型面的方法如图1所示,是在分型面的延长面上画出一短直线表示分型面的位置,并用箭头表示开模方向或可移动的方向。如果是多分型面,则用罗马数字(也可用大写字母)表示开模的顺序
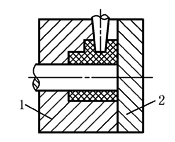
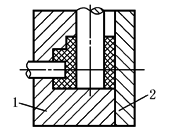
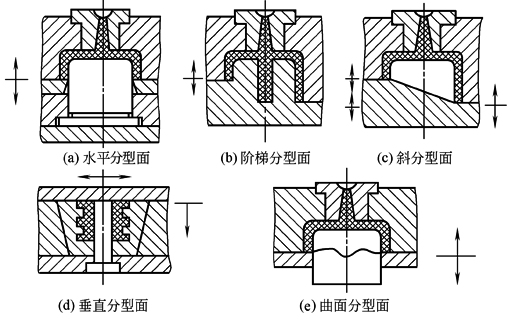
图1 分型面的表示方法 一副塑料模具根据需要可能有一个或两个以上分型面。分型面可能是垂直于合模方向或倾斜于合模方向,也可能是平行于合模方向。合模方向通常是指上模与下模、动模与定模闭合的方向 分型面的形状有水平分型面、阶梯分型面、斜分型面、垂直分型面、曲面分型面,如图2所示。分型面应尽量选择水平分型面的,但是为了适应塑件成型的需要与便于塑件脱模,也可以采用其他类型的分型面。后几种分型面虽然加工较麻烦,但型腔加工却比较容易
图2 分型面形状 |
分型面的选择
|
分型面的选择 |
|||
|---|---|---|---|
|
分型面的选择很重要,它对塑件的质量、操作难易、模具结构及制造影响很大。在选择分型面时一般应考虑以下因素: ① 塑件的形状、尺寸和壁厚; ② 塑件性能及填充条件; ③ 浇注系统的布局; ④ 成型效率及成型操作; ⑤ 排气及脱模; ⑥ 模具结构简单、使用方便、制造容易。 模具分型面选择的实例见下表 |
|||
|
模具分型面选择实例 |
|||
|
序号 |
推荐形式 |
不妥形式 |
说 明 |
|
1 |
|
|
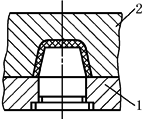
分型面选择应满足动模(或下模)分离后,塑件尽可能留在动模(或下模)内的要求,因为脱模机构一般都在动模(或下模)部分,否则会增加脱模的困难,势必使模具结构复杂化 |
|
2 |
|
|
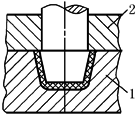
塑件外形较简单,但内形有较多的孔或复杂孔时,塑件成型收缩后必留于型芯上。这时型腔可设在定模(或上模)内,采用推件板即可完成脱模,且模具结构简单 |
|
3 |
|
|
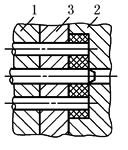
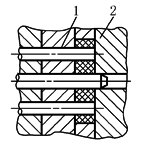
当塑件的型芯对称分布时,如果要迫使塑件留在动模(或下模)内,可将型腔和大部分型芯设在动模(或下模)内,采用推管脱模 |
|
4 |
|
|
当塑件设有金属嵌件时,由于嵌件不会收缩,对型芯无包紧力,结果带嵌件的塑件留在型腔内而不会留在型芯上。采用左图中推荐形式脱模比较容易 |
|
5 |
|
|
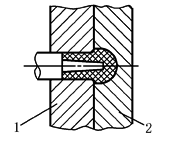
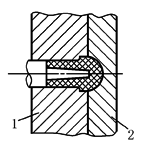
当塑件头部带有圆弧时,如果采用圆弧部分分型,会损伤塑件表面质量,若改用左图边的推荐形式,塑件表面质量较好 |
|
6 |
|
|
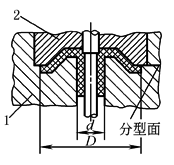
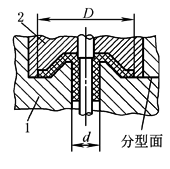
为了满足塑件同轴度的要求,尽可能将有同轴度要求的部分设在同一模板内。如采用右图形式,必须提高模具的同轴度 |
|
7 |
|
|
当塑件在分型面上的投影面积超过注射机允许的投影面时,会造成锁模困难,发生严重溢料。此时尽可能选择投影面积小的一方 |
|
8 |
|
|
如果塑件采用流动性好的材料,成型时溢边会较严重,因此采用推管结构形式 |
|
9 |
|
|
当塑件有侧抽芯时,应尽可能放在动模部分,避免定模抽芯 |
|
10 |
|
|
当塑件有多组抽芯时,应尽量避免大端侧向抽芯,因为除了液压抽芯机构能获得较大的抽拔距离外,一般的侧向分型抽芯的抽拔距离都较小。在选择分型面时,应将抽芯或分型距离大的放在开模方向上 |
|
11 |
|
|
大型线圈骨架塑件的成型,采用拼块形式,当拼块的投影面积较大时,会造成锁模不紧,产生溢边,因此最好将型腔设于动、定模上,在受力小的侧面作抽芯 |
|
12 |
|
|
一般分型面应尽可能设在塑料流动方向的末端,以利排气 |
|
13 |
|
|
选择分型面时,应考虑减小由于脱模斜度造成塑件的大小端尺寸差异。若塑件对外观无严格要求,可将分型面选在塑件中部 |
|
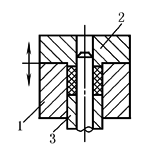
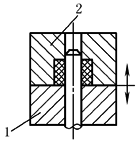
注:1—动模(下模);2—定模(上模);3—推件板(推管)。 |
|||