典型注塑制件的主要工艺条件
典型注塑制件的主要工艺条件
|
典型注塑制件的主要工艺条件 |
|||
|---|---|---|---|
|
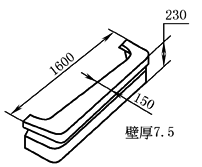
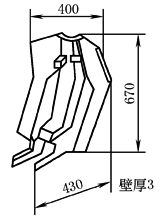
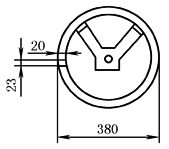
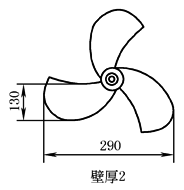
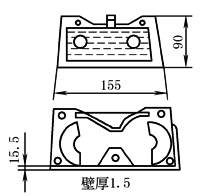
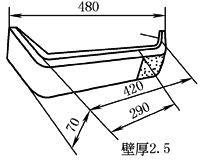
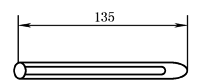
塑料注塑成型机的规格大小、性能参数应尽可能与注塑工艺参数相接近,以最低的能源和原材料消耗,获得最高的生产率和经济效益。从下表可以查出典型注塑制件的主要工艺条件,从表常用塑料的注塑工艺参数可以查出常用塑料的工艺参数 |
|||
|
名 称 |
材 料 |
形状及尺寸 |
注射工艺 |
|
汽车保险杆 |
PP+填充 |
|
注塑机:J1250-8000S 模腔数:1 螺杆形式:标准型,f 140mm 螺杆转速:43r/min 模具温度:31~35℃ 成型周期:117s 其中,闭模5s、注射20s、塑化+冷却80s、开模6s、取件6s 日产量:738件 |
|
汽车挡泥板 |
PP |
|
注塑机:J1250-5400S 模腔数:1 螺杆形式:标准型 螺杆转速:60r/min 模具温度:45℃ 成型周期:47s 其中,闭模4s、注射18s、塑化+冷却18s、开模4s、取件3s 日产量:1838件 |
|
转向盘 |
PP |
|
注塑机:N300BⅡ 模腔数:1 螺杆形式:标准型,B 螺杆转速:70r/min 模具温度:42℃ 成型周期:70s 其中,闭模4s、注射25s、塑化+冷却30s、开模4s、取件7s 日产量:1234件 |
|
风扇叶 |
SAN |
|
注塑机:N200BⅡ 模腔数:1 螺杆形式:标准型,A 螺杆转速:37r/min 模具温度:42℃ 成型周期:38s 其中,闭模2s、注射10s、塑化+冷却22s、开模3s、取件1s 日产量:2273件 |
|
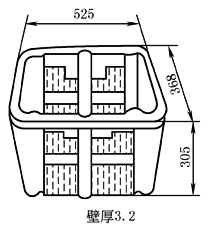
运输箱 |
HDPE |
|
注塑机:J800-5400S 模腔数:1 螺杆形式:HDPE用螺杆RSP 螺杆转速:70r/min 模具温度:32~35℃ 成型周期:62.8s 其中,闭模6s、注射13.6s、塑化+冷却30.1s、开模4.1s、取件9s 日产量:1375件 |
|
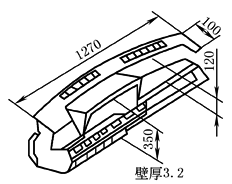
汽车仪表板 |
PPO |
|
注塑机:M1600S/1080-DM 模腔数:1 螺杆形式:标准型,f 140mm 螺杆转速:45r/min 模具温度:65~80℃ 成型周期:71s 其中,闭模7s、注射16s、塑化+冷却30s、开模9s、取件9s 日产量:1080件 |
|
电视机前框 |
HIPS |
|
注塑机:N550BⅡ 模腔数:1 螺杆形式:标准型,B 螺杆转速:70r/min 模具温度:60~65℃ 成型周期:52s 其中,闭模4s、注射16s、塑化+冷却25s、开模4s、取件3s 日产量:1661件 |
|
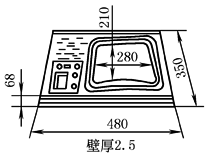
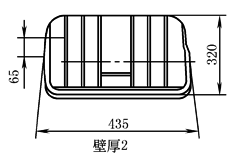
箱盖 |
HDPE |
|
注塑机:N400BⅡ 模腔数:1 螺杆形式:HDPE用螺杆A型 螺杆转速:60r/min 模具温度:30℃ 成型周期:37s 其中,闭模3s、注射9s、塑化+冷却19s、开模4s、取件2s 日产量:2335件 |
|
磁带盒 |
ABS |
|
注塑机:N300BⅡ 模腔数:1 螺杆形式:标准型,A 螺杆转速:80r/min 模具温度:45~50℃ 成型周期:23s 其中,闭模2s、注射9s、塑化+冷却9s、开模2s、取件1s 日产量:15026件 |
|
挡板 |
SAN |
|
注塑机:N200BⅡ 模腔数:2 螺杆形式:标准型,A 螺杆转速:50r/min 模具温度:50~60℃ 成型周期:37s 其中,闭模3s、注射7s、塑化+冷却20s、开模3s、取件4s 日产量:4760件 |
|
笔套 |
PS |
|
注塑机:N200BⅡ 模腔数:44 螺杆形式:标准型,B 螺杆转速:100r/min 模具温度:35℃ 成型周期:30s 其中,闭模25s、注射7s、塑化+冷却15s、开模3s、取件25s 日产量:126720件 |
|
注:注射时间在这里包括充填时间与保压时间。 |
|||