推杆结构设计
推出机构的分类
|
推出机构的分类表 |
|||
|---|---|---|---|
|
序号 |
分类方法 |
类别 |
说 明 |
|
1 |
按动力来源 |
手动推出机构 |
开模后,由人工操作推出机构推出定模中的塑件。推出动作平稳,但工人劳动强度大,生产效率低。常用于注射机不带顶出装置的定模一边,有时在复杂模具结构中也采用手动脱模 |
|
机动推出机构 |
利用注射机开模动作,通过推出机构推出塑件。具有生产效率高、推出力大等优点,广泛应用于生产之中。但会对塑件产生撞击 |
||
|
液压推出机构 |
靠注射机上设置专用的液压推出装置进行脱模。推出动作平稳,推出力可以控制,但需设置专用的液压装置 |
||
|
气动推出机构 |
利用压缩空气将塑件吹出。其推出力也可以控制,而且在塑件上不留顶出痕迹。但需要设置专用的气动装置 |
||
|
2 |
按模具结构 |
推杆推出机构 |
推出机构中最简单、最常用的一种形式 |
|
推板推出机构 |
一般用于深腔薄壁的容器、罩子、壳体形以及透明制品等不允许有推杆痕迹的塑件 |
||
|
推管推出机构 |
推出工件均衡、可靠,并且在塑件上不留任何痕迹 |
||
|
双推出机构 |
如果由于塑件结构形状的关系,塑件会留在定模或留在动、定模上的可能性都存在时,就必须考虑在动、定模上都设置推出机构 |
||
|
二级推出机构 |
在有些情况下,由于塑件的形状特殊或生产自动化的需要,在一次推出动作后,塑件不能取出或自由落下,因此,需要增加一次推出动作 |
||
|
带螺纹塑件 的推出机构 |
按脱模形式可分为手动和机动两类。机动脱模螺纹机构利用开模时的直线运动,通过齿轮齿条或丝杠的传动、或直角式注射机开合模螺杆传动,带动螺纹型芯作旋转运动而脱出塑件 |
||
推出机构的设计原则
|
推出机构的设计原则 |
||
|---|---|---|
|
序号 |
设计原则 |
说 明 |
|
1 |
尽量使塑件留在动模上 |
要利用注射机顶出装置来推出塑件,必须在开模过程中保证塑件留在动模上,这样模具结构较为简单。若因塑件结构形状关系不便留在动模时,应考虑对塑件的形状进行修改或在模具结构上采取强制留模措施 |
|
2 |
结构可靠 |
推出机构应工作可靠,运动灵活,具有足够的强度和刚度,足以克服脱模阻力 |
|
3 |
保证塑件外观良好 |
推出塑件的位置应尽量选在塑件的内部或对塑件外观影响不大的部位,尤其在使用推杆时要注意这个问题 |
|
4 |
保证塑件不变形、不损坏 |
要做到这一点,必须正确分析塑件与型腔各部位的附着力的大小,选择合理的推出方式和推出部位,使脱模力合理分布。一般在塑件收缩率大,壁厚、型芯尺寸大而复杂,脱模斜度小以及型腔表面粗糙度大的情况下,脱模阻力就大;反之则小。在确定脱模零件结构时,应综合考虑,以保证塑件顺利脱模 |
推杆推出机构
|
推杆推出机构 |
||
|---|---|---|
|
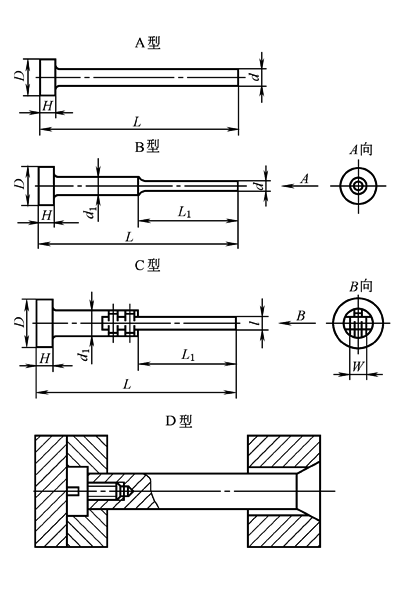
推杆推出机构是推出机构中最简单、最常用的一种形式。推杆的截面形式可以根据塑件的情况而定,如圆形、矩形等。圆推杆制造简单,更换方便,滑动阻力小,脱模效果好,设置的位置自由度大,且容易实现标准化,所以在生产中应用广泛。但因推杆和塑件接触面积小,容易引起应力集中,可能损坏塑件或使之变形,因此不宜用于脱模斜度小和脱模力大的管形和箱形塑件的脱模 (1)推杆的形状及尺寸 塑件的几何形状及型腔、型芯结构不同,设置在型腔、型芯上的推杆截面形状也不尽相同,常见的推杆截面形状有圆形、方形、半圆形等。在设计模具时,为便于加工,应尽可能采用圆形截面的推杆;在某些不宜采用圆形截面推杆或推杆承担成型塑件某一形状时,可采用如图1所示的推杆。A型推杆的截面尺寸不应过细或过薄,以免影响强度和刚度。细长形推杆可将后部加粗成台阶形,如B型推杆,一般使d1=2d。此外,根据结构需要、节约材料和制造方便的原则,还有组合式的C型推杆。对于一些要求配合间隙很小的推杆,其工作端可设计成锥形,如D型推杆。虽然带锥形推杆的加工比圆柱形困难,但它在注射成型时无间隙,推出时无摩擦,工作端与塑件接触面积大,推出塑件表面平整,而且在推出塑件时,在型腔表面与塑件之间迅速进气,便于脱模。锥角一般设计为60°
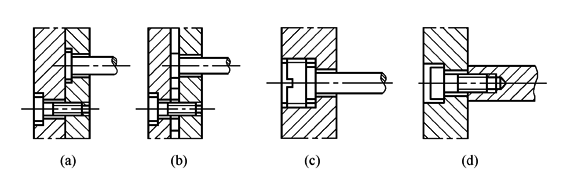
图1 推杆的外形 (2)推杆的固定形式 图2所示,为推杆与固定板的连接形式。图2a是一种常见的固定形式,适用于各种不同结构形式的推杆;图2b是用垫圈来代替固定板上的沉头孔以简化加工;图2c是用紧定螺钉顶紧推杆,用于直径大的推杆和固定板较厚的场合;图2d用螺钉紧固推杆,适用于较大的各种截面形状的推杆
图2 推杆的固定形式 (3)推杆设计注意事项(见下表) |
||
|
推杆设计注意事项 |
||
|
序号 |
注 意 事 项 |
|
|
1 |
在确保塑件质量与顺利脱模的前提下,推杆数量不宜过多,以简化模具和减少对塑件表面质量的影响 |
|
|
2 |
推杆与其配合孔一般采用H8/f7的配合并保证一定的同轴度,配合长度取推杆直径的1.5~2倍,通常不小于10mm |
|
|
3 |
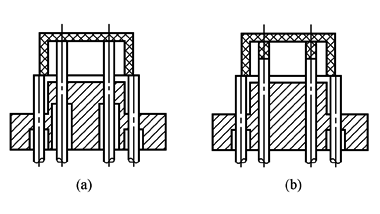
推杆的位置应选在脱模阻力最大的地方以及塑件强度和刚度最大的地方,以免塑件变形损坏。图a所示,塑件成型时对型芯的包紧力很大,所以推杆应设在型芯外侧塑件的端面上,或布置在型芯内靠近侧壁处。图b所示,推杆应布置在塑件的加强筋下面,可保证塑件不变形 |
|
|
4 |
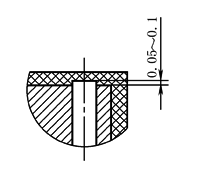
推杆端面应高出型芯、型腔表面0.05~0.1mm,否则会影响塑件的使用 |
|