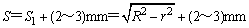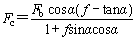侧向分型抽芯机构
概述
|
概述 |
|---|
|
当塑件上具有外侧孔或内、外侧凹时,塑件不能直接从模具中脱出,此时必须将成型侧孔或侧凹的零件制成活动的,这种零件称为侧型芯(俗称活动型芯)。在塑件脱模前必须抽出侧型芯,然后再从模具中推出塑件。完成侧型芯的抽出和复位的机构称为侧向分型与抽芯机构 |
侧向分型与抽芯机构工作过程
|
侧向分型与抽芯机构工作过程 |
|---|
|
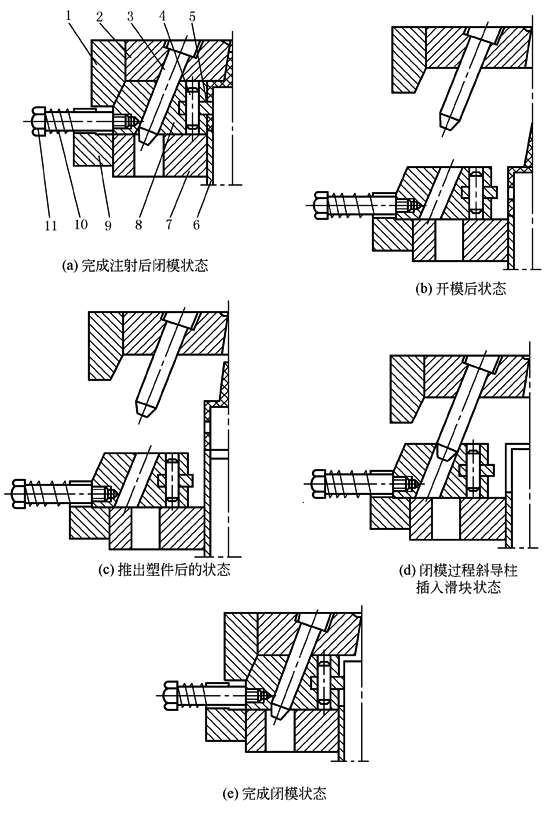
下图为斜导柱侧向分型与抽芯机构工作过程。图a为注射完毕时的闭模状态;图b为开模后的状态;图c为推出塑件后的状态;图d为闭模过程中斜导柱重新插入滑块时的状态;图e为闭模完成时的状态
斜导柱侧向分型与抽芯机构工作过程 1—楔紧块;2—定模座板;3—斜导柱;4—销钉;5—侧型芯;6—推管;7—动模板; 8—滑块;9—限位挡块;10—弹簧;11—螺钉 |
侧向分型与抽芯机构的分类
|
侧向分型与抽芯机构的分类 |
||
|---|---|---|
|
侧向分型与抽芯机构按其动力来源可分为手动、机动、气动或液压三大类,见下表 |
||
|
侧向分型与抽芯机构分类 |
||
|
序号 |
类 型 |
说 明 |
|
1 |
手动侧向与分型抽芯机构 |
依靠人工抽出侧型芯。在开模前依靠人工直接抽拔或通过传动装置抽出侧型芯,也可在开模后,依靠人工将侧型芯或镶块连同塑件一起取出,在模外使塑件与型芯分离。结构简单,制造方便,但操作麻烦,生产率低,劳动强度大且抽拔力受到人力限制。因此,只有在小批量生产时,或因塑件形状的限制无法采用机动抽芯机构时才采用。有时为降低模具成本和采用机动抽芯难以实现时,也采用手动抽芯 |
|
2 |
机动侧向分型与抽芯机构 |
依靠注射机的开模力,通过传动零件实现侧向分型与抽芯的机构。机动抽芯具有较大的抽芯力和抽芯距,生产效率高,操作简便,动作可靠,因而被广泛采用。机动侧向分型与抽芯机构按传动方式可分为斜导柱、斜滑块、弯销和齿轮齿条等多种形式。斜导柱与斜滑块分型抽芯机构最为常用 |
|
3 |
气动或液压侧向分型与抽芯机构 |
依靠液压系统或气动系统抽出侧型芯。其特点是可根据抽芯力的大小和抽芯行程来设置液压和气动系统,可得到较大的抽芯力和较长的抽芯行程。这种机构传动平稳。新型注射机本身已设置了液压抽芯装置,使用时只需将其与模具中的侧向分型与抽芯机构连接,调整后就可以实现侧向分型与抽芯。如果注射机不带这种装置,需要时可另行配置 |
抽芯距与抽芯力的计算
|
抽芯距与抽芯力的计算 |
||
|---|---|---|
|
序号 |
计算项目 |
计 算 公 式 |
|
1 |
抽芯距的确定 |
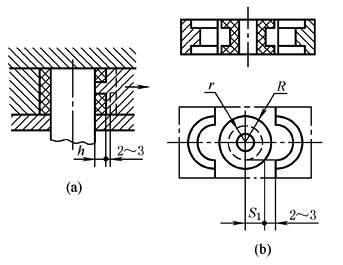
抽芯距是指侧型芯从成型位置抽到不妨碍塑件取出位置时,侧型芯在抽拔方向所移动的距离。抽芯距一般应比塑件的侧孔深度或侧凸台高度h大2~3mm,如图a所示,即抽芯距S等于 S=h+(2~3)mm (式1) 式中 S——抽芯距,mm; h——塑件侧孔深度或侧凸台高度,mm 当按上式算得的抽芯距妨碍塑件的脱模时,则应该根据塑件的侧孔抽芯距尺寸及模具结构确定 图b所示为圆形骨架件,采用二等分侧滑块合模,滑块的抽芯距应为:
式中 R——塑件最大外形半径,mm; r——阻碍塑件推出的外形最小半径,mm
塑件的抽芯距计算附图 |
|
2 |
抽芯力的计算 |
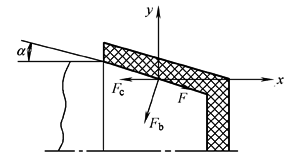
脱模时塑件收缩包紧侧型芯,此时型芯受力情况可分析如下 F=f(Fb-Fcsinα) (式3) 式中 F——摩擦阻力; f——摩擦因数,一般f等于0.15~1.0; Fb——因塑件收缩产生对侧型芯的正压力; Fc——因塑件冷却收缩产生的对侧型芯的包紧力造成的抽芯阻力; α——型芯脱模斜度,α=1°~2° 根据受力图可列出平衡方程式: ∑Fx=0 则 Fc+Fbsinα=Fcosα (式4) 将式(式3)代入式(式4)得: f(Fb-Fcsinα)cosα=Fc+Fbsinα
Fb=pA (式6) 式中 p——塑件收缩对型芯单位面积的正压力,塑件在模内冷却时p=19.6MPa,塑件在模外冷却时p=3.92MPa;当塑件壁厚较大,收缩率大,注射压力高,冷却时间长,且塑料质硬,取大值;反之,取小值; A——塑件包紧侧型芯的侧面积
型芯的受力分析 |
|
3 |
侧型芯导滑机 构的摩擦力 |
抽芯机构在抽动侧型芯过程中,导滑机构必然产生摩擦力Ff Ff=f1Fk (式7) 式中 f1——导滑机构的摩擦因数; Fk——抽出侧型芯所需要的开模力 |
|
4 |
侧型芯在大 气压力作用 下的阻力 |
当成型不通侧孔时,还需要克服大气压力造成的阻力,计算如下 Fq=0.1A1 (式8) 式中 Fq——由于大气压力造成的抽芯阻力,N; A1——垂直于抽芯方向型芯的投影面积,mm2 当型芯较小时,Fq可忽略 因此,要将侧型芯从塑件中抽出所需要的抽芯力Fx为: Fx=Fb+Ff+Fq (式9) |