本页导航
广告链接
冷却装置设计原则
冷却装置设计原则
|
冷却装置设计原则 |
||
|---|---|---|
|
序号 |
设计原则 |
说 明 |
|
1 |
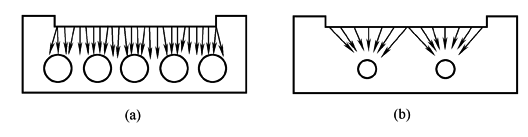
冷却回路数量应尽量多,冷却通道孔径要尽量大 |
图a所示结构冷却回路数量多,孔径大,型腔散热均匀,因而型腔表面温度较均匀,制品内应力小,变形小,精度高。图b所示结构效果不好
水孔数量及孔径 |
|
2 |
冷却通道的布置应合理 |
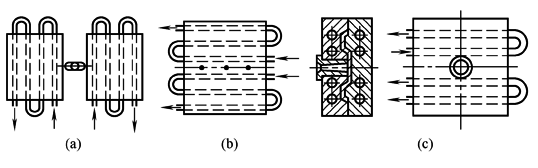
塑件的壁厚基本均匀时,冷却通道与型腔表面的距离最好相等,分布尽量与型腔轮廓相吻合,如图a所示。当塑件的壁厚不均匀时,则在厚壁处加强冷却。为此,冷却通道应间隔小些且更靠近型腔,如图b所示。塑料熔体在充填型腔过程中,一般在浇口附近温度最高,因而应加强浇口附近的冷却。为此,冷却水应从浇口附近开始流向其他地方,如图c所示
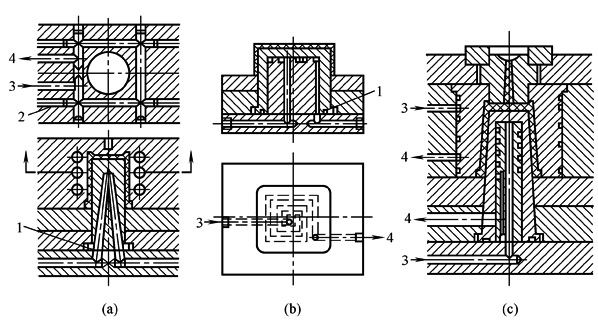
冷却水道的出、入口布置 冷却回路排列的方式应根据塑件的形状和塑料特性以及对模具温度的要求而定。对于圆筒形塑件的模具宜采用图a所示的间歇循环式冷却,冷却效果较好,但出、入口数量较多,加工费时;图b所示为连续循环式装置,是对于图a的改进,只有一个入水口和出水口。对于收缩率大的塑料(如聚乙烯)的成型模具,应沿收缩方向设置冷却回路,如图c所示。它也是连续循环式装置,将冷却槽加工成螺旋状,型腔和型芯同时冷却,且只有一个入口和出口
循环式冷却装置 1—密封圈;2—堵塞;3—入口;4—出口 |
|
3 |
冷却回路应有利于减小冷却水进、出口水温的差值 |
如果冷却水道较长,则入水与出水的温差就较大,这样就会使模具的温度分布不均匀,为了避免这种现象,应合理布置水道 |
|
4 |
冷却回路结构应便于加工和清理 |
其通道孔径一般取8~12mm |
|
5 |
冷却水道至型腔表面的距离应尽可能相等 |
|
|
6 |
冷却水道要避免接近熔接痕部位 |
|