注塑制品的细部设计
分模线位置的确定
|
分模线位置的确定 |
|---|
|
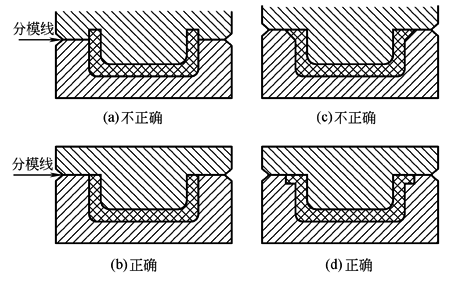
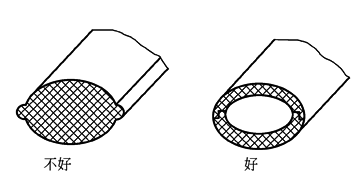
为了从密闭的模具内取出塑件和浇注系统凝料等,或为了安放嵌件,将模具适当地分成两个或若干个主要部分,这些可分离部分的接合缝,称为分模线 由于模具接合缝的存在,模塑过程中熔体进入模具型腔后,就会有少量熔体从分模线缝隙中溢出,在制品上产生极薄的飞边。需采用刀削、锉、磨或丸冲等方法去除以改善制品外观,这道工序无形中加长了制品的生产周期。尽管如此,在制品上最终还是会留下分模线痕印,使产品的外观受到一定影响。因此,要合理选择分模线的位置,减少去除飞边的修整工作量及提高产品的外观质量 杯形或圆筒形制品的分模线应选择在圆筒或杯的口缘部位,这个部位上的飞边去除后,留下的分模线痕印对制品外观不会产生影响,如图b所示。若将分模线选在圆柱面上如图a所示,飞边去除后,留下的分模线痕印直接影响到制品的外观 如图c所示,模具分模线处制品的壁面太薄,去除薄壁面上的飞边后,易引起制品壁面裂纹和碎裂。正确的设计如图d所示
分模线位置的选择 |
制件口缘设计
|
制件口缘设计 |
|---|
|
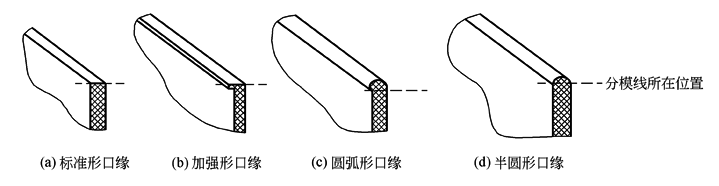
制品的口缘有多种形状,其形状直接影响注射模具分模线位置的选择。制品设计中,如果口缘形状发生变化,那么模具分模线的位置也将随之改变。下面介绍常用的几种制品口缘形式及分模线位置选择 (1)标准形口缘 如图a所示,模塑制品口缘的顶面为平面,模具分模线位于制品口缘顶面,这种口缘既简单又适用
注射模塑制品口缘形式与分模线位置 (2)加强形口缘 如图b所示,模塑制品口缘的顶面为平面,口缘处壁厚略大于制品本体壁厚,形成外翻形式,提高制品口缘的强度和实用性。注射模具分模线位于口缘顶面。这种口缘适合于盆、桶类塑料制品 (3)圆弧形口缘 如图c所示,模塑制品口缘顶部为圆弧面,其圆弧直径略大于制品壁厚,口缘内侧圆弧面与制品壁面以圆弧相接。这种口缘的注射模具分模线应选择在制品口缘圆弧的直径位置。圆弧形口缘适合于饮料杯类塑料制品 (4)半圆形口缘 如图d所示,模塑制品口缘顶部为圆弧面,圆弧直径等于制品壁厚,口缘内、外侧圆弧面与制品壁面相切,称为半圆形口缘。注射模具分模线位于制品口缘圆弧直径位置 |
塑件的尺寸精度
|
塑件的尺寸精度 |
|||
|---|---|---|---|
|
塑料制品的尺寸公差大小,直接影响到塑料制品在装配时的互换性和使用性能。通常,制品设计图要标注尺寸公差和形状、位置公差。影响塑料制品尺寸精度的因素如下 (1)塑料材料 塑料熔体在高温高压熔融状态下流动并充满型腔(通常各种熔体温度在170~300℃之间),后被冷却固化,脱模温度在20~100℃之间。塑料材料有比金属材料大2~10倍的线胀系数。不同塑料有不同的成型收缩率,热固性塑料的成型收缩率较小,在1%以下。下表列出了常用注射塑料的成型收缩率。成型收缩率愈大,其收缩率的波动范围也愈大 |
|||
|
常用塑料的成型收缩率 |
|||
|
塑 料 |
成型收缩率 |
塑 料 |
成型收缩率 |
|
注射用酚醛塑料 |
0.008~0.011 |
聚甲苯 |
0.020~0.025 |
|
聚苯乙烯 |
0.002~0.006 |
高密度聚乙烯 |
0.020~0.050 |
|
高抗冲聚苯乙烯 |
0.002~0.006 |
低密度聚烯 |
0.015~0.050 |
|
ABS |
0.003~0.008 |
聚酰胺6 |
0.007~0.014 |
|
AS |
0.002~0.007 |
聚酰胺66 |
0.015~0.022 |
|
聚甲基丙烯酸甲酯 |
0.002~0.008 |
聚酰胺610 |
0.010~0.020 |
|
聚碳酸酯 |
0.005~0.007 |
聚酰胺1010 |
0.010~0.020 |
|
硬聚氯乙烯 |
0.002~0.005 |
聚对苯二甲酸乙二醇酯 |
0.012~0.020 |
|
聚苯烯 |
0.007~0.010 |
聚对苯二甲酸丁二醇酯 |
0.014~0.027 |
|
聚丙烯 |
0.010~0.025 |
|
|
|
(2)塑件的结构 合理设置加强筋,可提高塑件的刚性;塑件壁厚均匀一致、结构对称,可使塑件收缩均衡;采用金属嵌件,能减小塑件翘曲变形,这些都有利于提高塑件精度 (3)塑料模具 对于小尺寸塑件,模具的制造误差占塑件公差的1/3。模具型腔与型芯的磨损,包括型腔表面的修磨和抛光,所造成的零件误差占塑件公差的1/6。单个型腔模塑的成型制品精度较高。模具的型腔数目每增加一个,就要降低塑件5%的精度。由模具上运动的零件所成型的塑件尺寸,其精度较低。模具上浇注系统和冷却系统设计不当,会使成型塑件的收缩不均匀。脱模系统的作用力不当,会使被顶出塑件变形。这些都会影响注塑件的质量 (4)加工工艺 注射周期各阶段的温度、压力和时间都会影响塑件的收缩、取向和残余应力 |
|||
塑料件的尺寸公差
概述
|
概述 |
|---|
|
塑件的公差等级可按表常用塑件公差等级和选用选用。表塑件尺寸公差所示,将塑件尺寸分成7个精度等级,MT1级精度较高,一般不采用。表塑件尺寸公差只列出公差值,基本尺寸的上、下偏差可根据工程的实际需要分配。应该指出,对于塑件上孔的公差可采用基准孔,可取表中数值冠以(+)号,对于塑件上轴的公差可采用基准轴,可取表中数值冠以(-)号 一般配合部分尺寸精度高于非配合部分尺寸精度,受塑件收缩率波动的影响,小尺寸易达到高精度。塑件的精度要求越高,模具的制造难度及成本亦越高,模具的制造精度要求也越高,同时塑件的废品率也会越大。因此,在塑件材料和工艺条件一定的情况下,应该参照表常用塑件公差等级和选用合理地选用公差等级 |
常用塑件公差等级和选用(GB/T 14486—1993)
|
常用塑件公差等级和选用(GB/T 14486—1993) |
|||||
|---|---|---|---|---|---|
|
材料代号 |
模 塑 材 料 |
公 差 等 级 |
|||
|
标注公差尺寸 |
未注公差尺寸 |
||||
|
高精度 |
一般精度 |
||||
|
ABS |
丙烯腈-丁二烯-苯乙烯共聚物 |
MT2 |
MT3 |
MT5 |
|
|
AS |
丙烯腈-苯乙烯共聚物 |
MT2 |
MT3 |
MT5 |
|
|
CA |
醋酸纤维素塑料 |
MT3 |
MT4 |
MT6 |
|
|
EP |
环氧树脂 |
MT2 |
MT3 |
MT5 |
|
|
PA |
尼龙类塑料 |
无填料填充 |
MT3 |
MT4 |
MT6 |
|
玻璃纤维填充 |
MT2 |
MT3 |
MT5 |
||
|
PBTP |
聚对苯二甲 酸丁二醇酯 |
无填料填充 |
MT3 |
MT4 |
MT6 |
|
玻璃纤维填充 |
MT2 |
MT3 |
MT5 |
||
|
PC |
聚碳酸酯 |
MT2 |
MT3 |
MT5 |
|
|
PDAP |
聚邻苯二甲酸二丙烯酯 |
MT2 |
MT3 |
MT5 |
|
|
PE |
聚乙烯 |
MT5 |
MT6 |
MT7 |
|
|
PESU |
聚醚砜 |
MT2 |
MT3 |
MT5 |
|
|
PETP |
聚对苯二甲 酸乙二醇酯 |
无填料填充 |
MT3 |
MT4 |
MT6 |
|
玻璃纤维填充 |
MT2 |
MT3 |
MT5 |
||
|
PF |
酚醛塑料 |
MT2 |
MT3 |
MT5 |
|
|
MT3 |
MT4 |
MT6 |
|||
|
PMMA |
聚甲基丙烯酸甲酯 |
MT2 |
MT3 |
MT5 |
|
|
POM |
聚甲醛 |
MT3 |
MT4 |
MT6 |
|
|
MT4 |
MT5 |
MT7 |
|||
|
PP |
聚丙烯 |
MT3 |
MT4 |
MT6 |
|
|
MT2 |
MT3 |
MT5 |
|||
|
MT2 |
MT3 |
MT5 |
|||
|
PPO |
聚苯醚 |
MT2 |
MT3 |
MT5 |
|
|
PPS |
聚苯硫醚 |
MT2 |
MT3 |
MT5 |
|
|
PS |
聚苯乙烯 |
MT2 |
MT3 |
MT5 |
|
|
PSU |
聚砜 |
MT2 |
MT3 |
MT5 |
|
|
RPVC |
硬质聚氯乙烯(无强塑剂) |
MT2 |
MT3 |
MT5 |
|
|
SPVC |
软质聚氯乙烯 |
MT5 |
MT6 |
MT7 |
|
|
VF/MF |
氨基塑料和 氨基酚醛塑料 |
无机填料填充 |
MT2 |
MT3 |
MT5 |
|
有机填料填充 |
MT3 |
MT4 |
MT6 |
||
塑件尺寸公差(GB/T14486—1993)
|
塑件尺寸公差(GB/T 14486—1993) |
||||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
|
公差 等级 |
公差 种类 |
基 本 尺 寸 |
||||||||||||||||||||||||
|
大于 0到 3 |
3 6 |
6 10 |
10 14 |
14 18 |
18 24 |
24 30 |
30 40 |
40 50 |
50 65 |
65 80 |
80 100 |
100 120 |
120 140 |
140 160 |
160 180 |
180 200 |
200 225 |
225 250 |
250 280 |
280 315 |
315 355 |
355 400 |
400 450 |
450 500 |
||
|
标注公差的尺寸公差值 |
||||||||||||||||||||||||||
|
MT1 |
A |
0.07 |
0.08 |
0.09 |
0.10 |
0.11 |
0.12 |
0.14 |
0.16 |
0.18 |
0.20 |
0.23 |
0.26 |
0.29 |
0.32 |
0.36 |
0.40 |
0.44 |
0.48 |
0.52 |
0.56 |
0.60 |
0.64 |
0.70 |
0.78 |
0.86 |
|
B |
0.14 |
0.16 |
0.18 |
0.20 |
0.21 |
0.22 |
0.24 |
0.26 |
0.28 |
0.30 |
0.33 |
0.36 |
0.39 |
0.42 |
0.46 |
0.50 |
0.54 |
0.58 |
0.62 |
0.66 |
0.70 |
0.74 |
0.80 |
0.88 |
0.96 |
|
|
MT2 |
A |
0.10 |
0.12 |
0.14 |
0.16 |
0.18 |
0.20 |
0.22 |
0.24 |
0.26 |
0.30 |
0.34 |
0.38 |
0.42 |
0.46 |
0.50 |
0.54 |
0.60 |
0.66 |
0.72 |
0.76 |
0.84 |
0.92 |
1.00 |
1.10 |
1.20 |
|
B |
0.20 |
0.22 |
0.24 |
0.26 |
0.28 |
0.30 |
0.32 |
0.34 |
0.36 |
0.40 |
0.44 |
0.48 |
0.52 |
0.56 |
0.60 |
0.64 |
0.70 |
0.76 |
0.82 |
0.86 |
0.94 |
1.02 |
1.10 |
1.20 |
1.30 |
|
|
MT3 |
A |
0.12 |
0.14 |
0.16 |
0.18 |
0.20 |
0.24 |
0.28 |
0.32 |
0.36 |
0.40 |
0.46 |
0.52 |
0.58 |
0.64 |
0.70 |
0.78 |
0.86 |
0.92 |
1.00 |
1.10 |
1.20 |
1.30 |
1.44 |
1.60 |
1.74 |
|
B |
0.32 |
0.34 |
0.36 |
0.38 |
0.40 |
0.44 |
0.48 |
0.52 |
0.56 |
0.60 |
0.66 |
0.72 |
0.78 |
0.84 |
0.90 |
0.98 |
1.06 |
1.12 |
1.20 |
1.30 |
1.40 |
1.50 |
1.64 |
1.80 |
1.94 |
|
|
MT4 |
A |
0.16 |
0.18 |
0.20 |
0.24 |
0.28 |
0.32 |
0.36 |
0.42 |
0.48 |
0.56 |
0.64 |
0.72 |
0.82 |
0.92 |
1.02 |
1.12 |
1.24 |
1.36 |
1.48 |
1.62 |
1.80 |
2.00 |
2.20 |
2.40 |
2.60 |
|
B |
0.36 |
0.38 |
0.40 |
0.44 |
0.48 |
0.52 |
0.56 |
0.62 |
0.68 |
0.76 |
0.84 |
0.92 |
1.02 |
1.12 |
1.22 |
1.32 |
1.44 |
1.56 |
1.68 |
1.82 |
2.00 |
2.20 |
2.40 |
2.60 |
2.80 |
|
|
MT5 |
A |
0.20 |
0.24 |
0.28 |
0.32 |
0.38 |
0.44 |
0.50 |
0.56 |
0.64 |
0.74 |
0.86 |
1.00 |
1.14 |
1.28 |
1.44 |
1.60 |
1.76 |
1.92 |
2.10 |
2.30 |
2.50 |
2.80 |
3.10 |
3.50 |
3.90 |
|
B |
0.40 |
0.44 |
0.48 |
0.52 |
0.58 |
0.64 |
0.70 |
0.76 |
0.84 |
0.94 |
1.06 |
1.20 |
1.34 |
1.48 |
1.64 |
1.80 |
1.96 |
2.12 |
2.30 |
2.50 |
2.70 |
3.00 |
3.30 |
3.70 |
4.10 |
|
|
MT6 |
A |
0.26 |
0.32 |
0.38 |
0.46 |
0.54 |
0.62 |
0.70 |
0.80 |
0.94 |
1.10 |
1.28 |
1.48 |
1.72 |
2.00 |
2.20 |
2.40 |
2.60 |
2.90 |
3.20 |
3.50 |
3.80 |
4.30 |
4.70 |
5.30 |
6.00 |
|
B |
0.46 |
0.52 |
0.58 |
0.68 |
0.74 |
0.82 |
0.90 |
1.00 |
1.14 |
1.30 |
1.48 |
1.68 |
1.92 |
2.20 |
2.40 |
2.60 |
2.80 |
3.10 |
3.40 |
3.70 |
4.00 |
4.50 |
4.90 |
5.50 |
6.20 |
|
|
MT7 |
A |
0.38 |
0.48 |
0.58 |
0.68 |
0.78 |
0.88 |
1.00 |
1.14 |
1.32 |
1.54 |
1.80 |
2.10 |
2.40 |
2.70 |
3.00 |
3.30 |
3.70 |
4.10 |
4.50 |
4.90 |
5.40 |
6.00 |
6.70 |
7.40 |
8.20 |
|
B |
0.58 |
0.68 |
0.78 |
0.88 |
0.98 |
1.08 |
1.20 |
1.34 |
1.52 |
1.74 |
2.00 |
2.30 |
2.60 |
3.10 |
3.20 |
3.50 |
3.90 |
4.30 |
4.70 |
5.10 |
5.60 |
6.20 |
6.90 |
7.60 |
8.40 |
|
|
未注公差的尺寸允许偏差 |
||||||||||||||||||||||||||
|
MT5 |
A |
γ0.10 |
γ0.12 |
γ0.14 |
γ0.16 |
γ0.19 |
γ0.22 |
γ0.25 |
γ0.28 |
γ0.32 |
γ0.37 |
γ0.43 |
γ0.50 |
γ0.57 |
γ0.64 |
γ0.72 |
γ0.80 |
γ0.88 |
γ0.96 |
γ1.05 |
γ1.15 |
γ1.25 |
γ1.40 |
γ1.55 |
γ1.75 |
γ1.95 |
|
B |
γ0.20 |
γ0.22 |
γ0.24 |
γ0.26 |
γ0.29 |
γ0.32 |
γ0.35 |
γ0.38 |
γ0.42 |
γ0.47 |
γ0.53 |
γ0.60 |
γ0.67 |
γ0.74 |
γ0.82 |
γ0.90 |
γ0.98 |
γ1.06 |
γ1.15 |
γ1.25 |
γ1.35 |
γ1.50 |
γ1.65 |
γ1.85 |
γ2.05 |
|
|
MT6 |
A |
γ0.13 |
γ0.16 |
γ0.19 |
γ0.23 |
γ0.27 |
γ0.31 |
γ0.35 |
γ0.40 |
γ0.47 |
γ0.55 |
γ0.64 |
γ0.74 |
γ0.86 |
γ1.00 |
γ1.10 |
γ1.20 |
γ1.30 |
γ1.45 |
γ1.60 |
γ1.75 |
γ1.90 |
γ2.15 |
γ2.35 |
γ2.65 |
γ3.00 |
|
B |
γ0.23 |
γ0.26 |
γ0.29 |
γ0.33 |
γ0.37 |
γ0.41 |
γ0.45 |
γ0.50 |
γ0.57 |
γ0.65 |
γ0.74 |
γ0.84 |
γ0.96 |
γ1.10 |
γ1.20 |
γ1.30 |
γ1.40 |
γ1.55 |
γ1.70 |
γ1.85 |
γ2.00 |
γ2.25 |
γ2.45 |
γ2.75 |
γ3.10 |
|
|
MT7 |
A |
γ0.19 |
γ0.24 |
γ0.29 |
γ0.34 |
γ0.39 |
γ0.44 |
γ0.50 |
γ0.57 |
γ0.66 |
γ0.77 |
γ0.90 |
γ1.05 |
γ1.20 |
γ1.35 |
γ1.50 |
γ1.65 |
γ1.85 |
γ2.05 |
γ2.25 |
γ2.45 |
γ2.70 |
γ3.00 |
γ3.35 |
γ3.70 |
γ4.10 |
|
B |
γ0.29 |
γ0.34 |
γ0.39 |
γ0.44 |
γ0.49 |
γ0.54 |
γ0.60 |
γ0.67 |
γ0.76 |
γ0.87 |
γ1.00 |
γ1.15 |
γ1.30 |
γ1.45 |
γ1.60 |
γ1.75 |
γ1.95 |
γ2.15 |
γ2.35 |
γ2.55 |
γ2.80 |
γ3.10 |
γ3.45 |
γ3.80 |
γ4.20 |
|
塑件的壁厚
|
塑件的壁厚 |
|||||||||
|---|---|---|---|---|---|---|---|---|---|
|
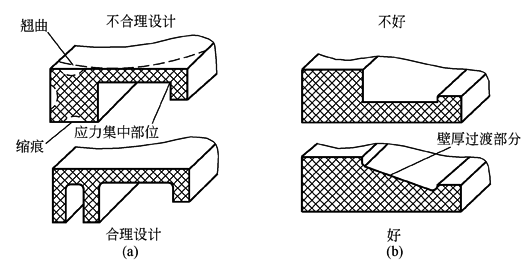
模塑制品的壁厚应满足强度、结构、重量、刚度及装配等各项要求,同时其他的形体和尺寸如加强筋和圆角等,也都是以壁厚为参照的。若壁厚不均匀,会使塑料熔体的充模速率和冷却收缩不均匀。由此产生许多质量问题,如凹陷、真空泡、翘曲甚至开裂。确定合适的制品壁厚是设计的主要内容之一 如图1所示,当制品冷却时,由于制品壁厚不均匀,会导致薄壁部分的冷却速度快于厚壁部分,使制品脱模后厚壁部分产生缩痕和翘曲。为解决制品壁厚不均匀的问题,设计时可考虑厚壁部分局部挖空或在壁面交界处逐步过渡,使制品的壁厚尽可能均匀一致或过渡平缓
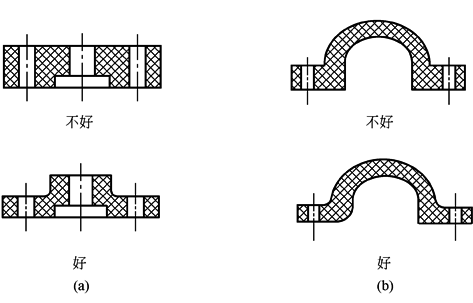
图1 塑料模塑制品壁厚的设计 对于壁面厚一些的制品,应让制品在模具中多停留一段时间,目的是使它能充分固化或冷却定型,使脱模后快速冷却,引起的变形和收缩相对减少 通常热塑性塑料的注塑件壁厚为2~4mm,热固性塑料件的壁厚是1~6mm。如果壁厚取得较小,装配紧固时将对制件的强度和刚度产生影响。电器制品壁厚的选择与绝缘性能有关。另外,在脱模顶出过程中,较小的壁厚会使塑件受到变形的损伤。为提高注塑件的刚性,通常不是采用增加塑件壁厚的方式,而是采用增设加强筋或以形体的刚性结构设计来满足 设计制品应尽量减少壁厚和壁厚不均匀。由于热塑性塑料注射模塑制品必须在模内冷却变硬后才能启模取出制品,厚壁制品冷却变硬时间比薄壁制品的长,因此,减小壁厚有利于缩短模塑周期,提高生产效率及节省材料 如图2所示,塑料模塑制品应避免壁厚不均匀的设计形式
图2 塑料模塑制品应避免壁厚不均匀的设计形式 表1、表2分别是热固性塑料件与热塑性塑料件壁厚的推荐值 对于手柄、把手这样壁面特别厚或实心断面制品,由于模塑周期长,模塑困难,可设计成剖分式,由两半组合成型,如图3所示
图3 部分组合制品 |
|||||||||
|
热固性塑料件的壁厚推荐值 表1 |
|||||||||
|
塑 料 材 料 |
最小塑件 |
小 塑 件 |
中等塑件 |
大 塑 件 |
|||||
|
酚醛塑料 |
一般及棉纤维填料 碎布填料 无机物填料 |
1.25 1.60 3.20 |
1.60 3.20 3.20 |
3.20 4.80 4.80 |
4.80~25 4.80~10 5.00~25 |
||||
|
聚酯塑料 |
玻璃纤维填料 无机物填料 纤维素填料 |
1.00 1.00 1.90 |
2.40 3.20 1.60 |
3.20 4.80 2.50 |
4.80~12.5 4.80~10 3.20~4.8 |
||||
|
氨基塑料 |
碎布填料 无机物填料 |
1.25 1.00 |
3.20 2.40 |
3.20 4.80 |
3.20~4.8 4.80~10 |
||||
|
热塑性塑料件的壁厚推荐值 表2 |
|||||||||
|
塑料材料 |
最小塑件 |
小 塑 件 |
中等塑件 |
大 塑 件 |
|||||
|
聚酰胺 聚乙烯 聚苯乙烯 高抗冲聚苯乙烯 硬聚氯乙烯 聚甲基丙烯酸甲酯 聚丙烯 氯化聚醚 聚碳酸酯 聚苯醚 醋酸纤维素 乙基纤维素 丙烯酸类 聚甲醛 |
0.45 0.60 0.75 0.75 1.20 0.80 0.85 0.90 0.95 1.20 0.70 0.90 0.70 0.80 |
0.76 1.25 1.25 1.25 1.60 1.50 1.45 1.35 1.80 1.75 1.25 1.25 0.90 1.40 |
1.50 1.60 1.60 1.60 1.80 2.20 1.75 1.80 2.30 2.50 1.90 1.60 2.40 1.60 |
2.40~3.20 2.40~3.20 3.20~5.40 3.20~5.40 3.20~5.80 4.00~6.50 2.40~3.20 2.50~3.40 3.00~4.50 3.50~6.40 3.20~4.80 2.40~3.20 3.00~6.00 3.20~5.40 |
|||||
塑件的圆角和圆角半径
|
塑件的圆角和圆角半径 |
|---|
|
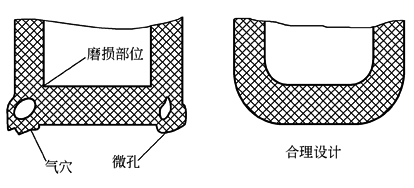
塑件上所有转角处应尽可能采用圆弧过渡,以避免应力集中,提高强度,改善熔体在型腔中的流动状况,有利于充满型腔,便于脱模 图1所示为塑件圆角的设计。型腔角为直角,在角顶处会造成熔体不能流入的封闭区域,致使塑件外圆角处产生凹痕。此外,对于热固性塑件,熔体在型腔中发生交联固化反应并释放气体,气体在封闭区域内形成气穴。对于热塑性塑件,型腔中熔体流经直角处流速瞬时减慢和冷却,熔体表面局部凝固收缩,在封闭区域内形成微孔,这些都会影响塑件外观和内在质量
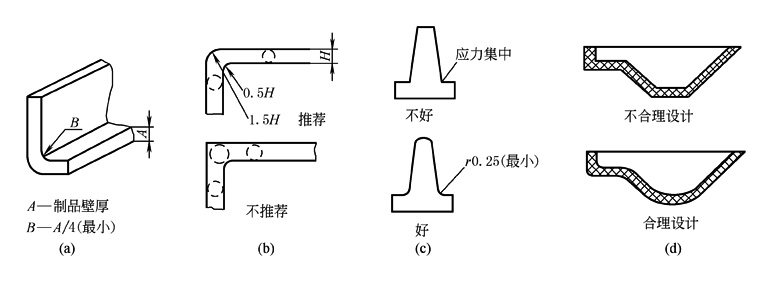
图1 塑料制品圆角的设计 如图2a、b所示,塑件内、外圆角半径一般不小于制品壁厚的1/4 如图2c所示,塑件上凸台或筋与底面相交的地方应为圆角,该圆角称为内圆角,一般内圆角半径不小于0.7~0.8mm,最小内圆角半径不小于0.25mm 如图2d所示,塑件圆角半径应尽可能增大,以提高塑件和模具的强度,使塑件的造型为流线型,圆角内积灰也易清除
图2 塑料模塑制品圆角半径 |
塑件的加强筋和凸台
|
塑件的加强筋和凸台 |
|---|
|
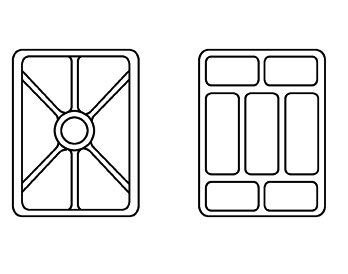
为了确保塑件的强度和刚度而又不至于使制品的壁厚过大,可在塑件适当的位置上设置加强筋。另外,加强筋的添加还改善了塑料熔体的充模流动,增加了流程的截面积,缩短了流程 加强筋的形状一定要正确。如图1所示,一般筋的高度不超过5a,筋的根部厚度不超过0.75a,如果筋的根部过厚会在塑件外表面产生凹陷,在材料中央产生真空泡
图1 注塑件上加强筋的形状和尺寸 为减少塑料在局部汇集过多而形成凹陷和真空泡,加强筋应相互错开,如图2所示,尽量避免两条加强筋十字相汇
图2 加强筋的合理布置 |
|
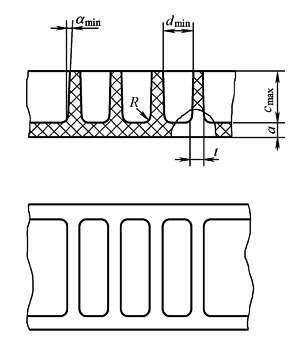
对于有并列多条筋板框式结构的塑件,其尺寸比例应按图3设计,图中两筋板之间距离d至少是2.5a。这种结构犹如中空矩形截面梁,用料虽不多,但有较大的抗弯截面模量,能承受一定的弯曲负载
αmin=0.5°;t=(0.5~0.75)a; dmin=2.5a;R=0.25a;cmax=3a 图3 多筋板加强筋结构尺寸 |
|
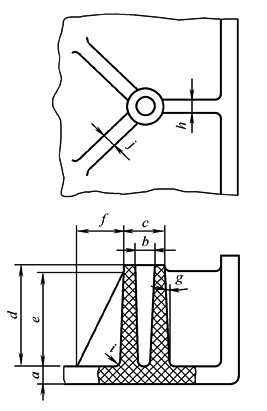
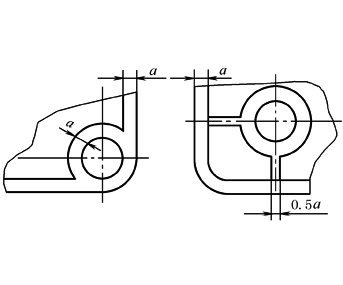
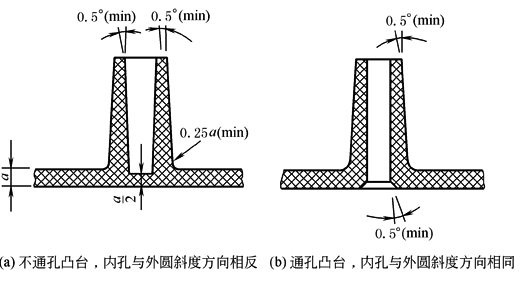
当塑件要与其他零件装配连接时,为能承受较大的紧固力,常要在塑件壁上设计出柱状凸台。若设计成图4~图6所示结构,不仅加强了凸台,而且改善了凸台的流动充模
图4 凸台的结构尺寸 a为塑件壁厚;b为装配孔孔径; c=2.5b;d=3a;e=0.9d; f=(0.3~1)e;g=0.5°; h=0.6a;i=0.25a;j=0.6a
图5 圆角上的凸台结构
图6 通孔与不通孔的凸台结构 |
塑件的角撑
|
塑件的角撑 |
|---|
|
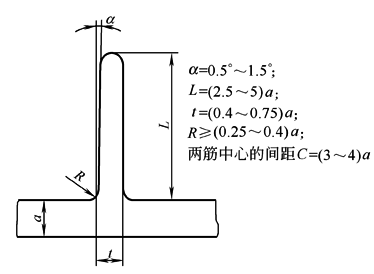
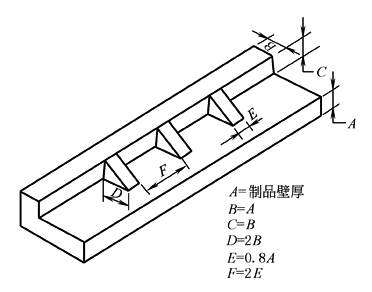
角撑起支撑制品壁面、增大制品强度和刚度的作用。它一般位于塑件的边缘,其设计尺寸按制品壁面的厚度来确定。通常通过增加角撑的个数、减小角撑间距的方法来增强角撑的作用,其设计及尺寸见下图
塑料模塑制品角撑的设计尺寸 |
塑件的脱模斜度
|
塑件的脱模斜度 |
|
|---|---|
|
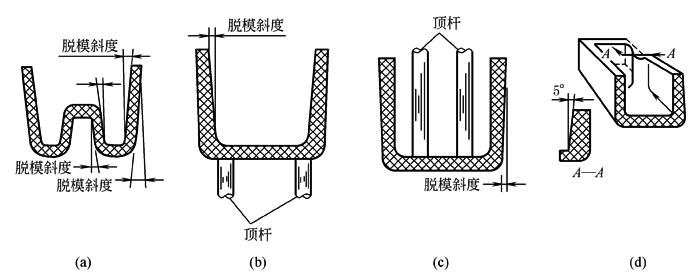
塑料从熔融状态转变为固体状态将产生一定量的尺寸收缩,制品在冷却或固化过程中围绕凸模和型芯产生收缩而抱紧。为了便于塑料制品脱模,防止脱模时划伤制品表面,与脱模方向平行的塑件表面一般应具有合理的脱模斜度 脱模斜度的大小与塑料的收缩率、塑件的形状、塑件的壁厚及部位有关。常用塑件的脱模斜度见下表 下图所示为注塑件的脱模斜度 图a所示为模塑制品壁面的脱模斜度。制品内、外壁面都应有脱模斜度。如图b所示,若只有内壁面脱模斜度,脱模时制品将黏附在凹模表面。如图c所示,若只有外壁面脱模斜度,脱模时制品将黏附在凸模表面。如图d所示,模塑制品上布置平行于模具启闭方向筋的壁面应有脱模斜度
注塑件的脱模斜度 |
|
|
塑件的脱模斜度 |
|
|
塑 料 |
脱模斜度 |
|
聚乙烯、聚丙烯、软聚氯乙烯 |
30' ~1° |
|
ABS、聚酰胺、聚甲醛、聚苯醚、氯化聚醚 |
40' ~1°30' |
|
聚碳酸酯、聚砜、聚苯乙烯、硬聚氯乙烯、聚甲基丙烯酸甲酯 |
50' ~2° |
|
热固性塑料 |
20' ~1° |
|
在确定脱模斜度的过程中,要注意考虑以下三方面的关系: ① 在必须保证塑件尺寸精度或制品有特殊要求时,脱模斜度造成的制品尺寸误差必须限制在该尺寸精度公差范围内或满足制品特殊要求 ② 为避免或减小脱模力过大而损伤注塑件,对于收缩较大、形状复杂、型芯包紧面积较大的塑件,应该考试较大的脱模斜度 ③ 为使注塑开模后,塑件留在动模一侧的型芯上,可以考虑塑件的内表面取较小的脱模斜度 另外,对有花纹的侧表面需特大的脱模斜度,如4°~5°。每0.025mm花纹深度要取1°以上脱模斜度。壳类塑件上有成排网格式孔板时,要取4°~8°以上脱模斜度。孔愈多、愈密,脱模斜度愈大 |
|
塑件的顶出部位
|
塑件的顶出部位 |
|---|
|
当从模具中取出塑件时,常有制品黏附在模具动模上的现象。因此,模具脱模机构的设计必须根据塑件形状选择合适的顶推部位 塑件顶出脱模要求顶出力在制品上分布均匀,顶出面要尽可能大,顶出部位尽量靠近型芯,以免造成塑件变形、碎裂。模具的脱模机构依模具的结构、模塑方法不同而不同 |


