嵌件模塑制品
金属嵌件的形式
|
金属嵌件的形式 |
|||||
|---|---|---|---|---|---|
|
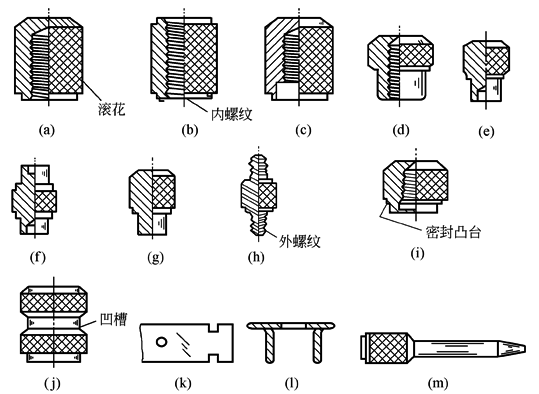
在塑料模塑制品中配置金属或其他材料的零件,或将零件压入制品中,或将零件放在模具型腔中,成型后成为模塑制品不可拆卸的组成部分。该制品为嵌件模塑制品,嵌入制品中的零件称为嵌件 镶入嵌件的主要目的是为了增加塑件局部的强度、硬度、耐磨性、导电性、导磁性;为提高塑件尺寸和形状的稳定性及精度;降低塑料的消耗等。嵌件的材料有有色金属、黑金属、玻璃及木材等 嵌件可分为接触塑料和不接触塑料两部分。接触塑料部分是指嵌入制品中的部分,此时应设法加大塑料对嵌件的握固强度和嵌件的抗拔出能力。为此对圆柱形零件,可采取表面滚花、车凹槽等措施;对片状或板状嵌件,可考虑钻孔、冲缺口或打弯等。不接触塑料部分是指嵌件外露部分,主要为了嵌件使用方便以及便于将嵌件牢固地置于模具中 |
|||||
|
金属嵌件的不同结构形式 |
|||||
|
|
|||||
|
序号 |
金属嵌件图号 |
金属嵌件名称 |
序号 |
金属嵌件图号 |
金属嵌件名称 |
|
1 |
图a |
内螺纹盲孔阴嵌件 |
8 |
图h |
双头外螺纹阳嵌件 |
|
2 |
图b |
内螺纹通孔阴嵌件 |
9 |
图i |
内螺纹盲孔双凸台阳嵌件 |
|
3 |
图c |
内螺纹带凹台盲孔阴嵌件 |
10 |
图j |
凹槽阳嵌件 |
|
4 |
图d |
内螺纹盲孔螺栓形阳嵌件 |
11 |
图k |
板或片状嵌件 |
|
5 |
图e |
单端孔阳嵌件 |
12 |
图l |
带孔拱形片状嵌件 |
|
6 |
图f |
双端孔阳嵌件 |
13 |
图m |
杆形阳嵌件 |
|
7 |
图g |
铆钉阳嵌件 |
|
|
|
嵌件与塑件的设计
|
嵌件与塑件的设计 |
||||||||
|---|---|---|---|---|---|---|---|---|
|
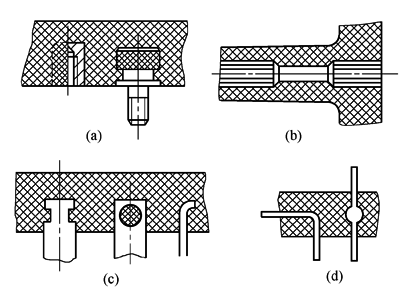
在嵌件与塑件的设计中,要考虑两者之间持久的连接牢度和注射过程的可行性 ① 嵌件的形状和表面应设计适当伏陷结构,以提高嵌件与塑件的连接牢度,其主要形式见表1 |
||||||||
|
表1 嵌件上的伏陷结构 |
||||||||
|
|
||||||||
|
序号 |
主要形式 |
说 明 |
||||||
|
1 |
圆柱表面滚花(图a) |
交叉滚轧的麻粒状花纹,连接效果比直纹滚花好。直纹滚花在轴线方向易松动 |
||||||
|
2 |
开槽(图b) |
可在圆柱表面开圆环槽,但周向易松动 |
||||||
|
3 |
切口和冲孔(图c) |
对于片条嵌件,可冲压切口或孔作为伏陷结构 |
||||||
|
4 |
压扁和弯折(图d) |
细圆条嵌件,可局部压扁,也可折弯 |
||||||
|
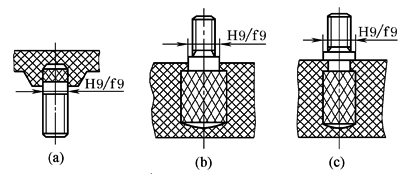
② 嵌件在模具内要可靠定位,在动模的合模运动中嵌件要不产生松动,以保证在高压熔体冲压下不偏移不漏料 |
||||||||
|
表2 嵌件在模具内的定位 |
||||||||
|
序号 |
示 图 |
说 明 |
||||||
|
1 |
|
模具上的圆柱孔与螺杆嵌件上轴段有H9/f9配合定位尺寸 图a、b所示,螺杆嵌件的轴线方向定位较差,熔料有溢入螺纹牙的可能 图c所示,图上轴线方向有凸肩定位,熔料不会溢入螺纹牙 |
||||||
|
2 |
|
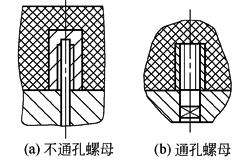
图a所示螺母嵌件为不通孔,嵌件插入模具上的定位芯棒。若为通孔,如图b所示,采用可拆卸的螺钉芯棒,在模外旋入螺母嵌件,然后一起定位到模具上 |
||||||
|
3 |
|
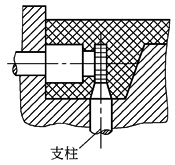
为防止柱状嵌件被高压熔体压歪,嵌件高度h不宜超过直径d的2倍。必要时给以支撑,如图所示。对面积较大片状嵌件,对全埋在塑件中的嵌件如汽车方向盘,都用模具上的芯柱支撑 |
||||||
|
由于金属与塑料的线胀系数等热性能差异较大,在冷却固化后嵌件周围的塑料有较大的残余应力。嵌件周围同时存在熔合缝,会降低材料的力学性能。因此,金属嵌件周围的塑料要有足够的厚度,其推荐值列于表3 |
||||||||
|
表3 金属嵌件周围塑料层的最小壁厚 mm |
||||||||
|
塑料材料 |
金属嵌件的外径D范围 |
塑料材料 |
金属嵌件的外径D范围 |
|||||
|
1.5~16 |
16~25 |
1.5~16 |
16~25 |
|||||
|
酚醛塑料 尼龙66、聚乙烯 尼龙6 |
0.8D 0.4D 0.5D |
0.5D 0.3D 0.4D |
聚丙烯、聚醛、聚甲基丙烯酸甲酯 醋酸纤维素 ABS |
0.5D 0.9D 1.0D |
0.3D 0.8D 0.8D |
|||
塑件中嵌件的位置
|
塑件中嵌件的位置 |
|||
|---|---|---|---|
|
嵌件在模塑制品中的位置直接关系到制品外观、强度及使用性能等。因此在设计嵌件模塑制品时,必须考虑嵌件在制品中的合适位置,见下表 |
|||
|
塑件中嵌件的位置 |
|||
|
序号 |
项 目 |
示 图 |
说 明 |
|
1 |
嵌件底 面离制 品壁面 的距离 |
|
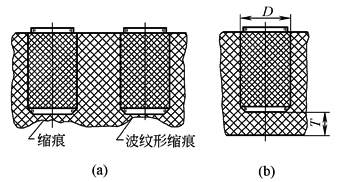
如图a所示,若嵌件底面紧挨制品壁面,制品壁面会产生波纹形缩痕 |
|
2 |
在模塑 制品边 缘的 嵌件 |
|
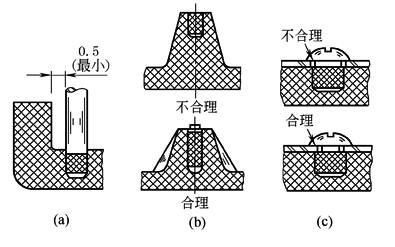
在模塑制品边缘的嵌件,若嵌件离制品壁面很近,要考虑到嵌件外伸部分插入凸模定位孔中,孔壁离凸模表面距离太小时,会引起孔口附近模具边缘损坏。为避免这一缺陷,嵌件离制品壁面内侧的距离应大于0.5mm。如图a所示 凸台中嵌件见图b所示。此类嵌件应伸到凸台底部,嵌件底部为球头,以避免制品中局部应力集中。凸台应增设加强筋 对于受力嵌件,制品中嵌件承受的应力超过塑料材料的强度,设计制品时应考虑使嵌件受力而嵌件周围塑料不受力。图c所示,金属板用螺钉紧固在塑料制品上,为使拧紧螺钉产生的压缩力直接作用在嵌件凸肩上,金属板上孔径应小于嵌件凸肩外径 |
嵌件周围塑料裂纹
|
嵌件周围塑料裂纹 |
||||||
|---|---|---|---|---|---|---|
|
塑料制品在使用过程中,由于环境温度变化和塑料老化的影响,在嵌件周围的塑料可能产生裂纹。为防止和减少裂纹,合理设计嵌件模塑制品结构极为重要 对于金属嵌件模塑制品,嵌件的周围壁面应有足够的厚度,若壁面太薄,易引起裂纹,下表列出了不同塑料品种模塑制品中金属嵌件周围最小壁厚 |
||||||
|
不同塑料品种模塑制品中金属嵌件周围最小壁厚设计推荐值 mm |
||||||
|
塑 料 |
嵌 件 直 径 |
|||||
|
4 |
6 |
10 |
12 |
20 |
25 |
|
|
ABS 聚甲醛 丙烯酸塑料 纤维素塑料 FVA FEP(四氟乙烯-六氟丙烯共聚物) 尼龙 聚苯醚(改性) PC HDPE PS PP 酚醛(通用级) 酚醛(中等冲击强度) 酚醛(高冲击强度) 脲醛 环氧 醇酸 DAP 聚酯(热固性) 聚酯(热塑性) 密胺 |
4 1.6 2.4 4 1 0.6 4 1.6 4 不推荐 不推荐 4 2.4 2 1.6 2.4 0.5 4 4 2.4 1.6 4 |
6 4 4 6 2 1.5 6 4 6 不推荐 不推荐 6 4 3.5 3 4 0.75 5 5 4 4 5 |
10 5 5 10 不推荐 不推荐 10 5 10 不推荐 10 5 4 3.5 5 1.0 5 6 4.5 5 5.5
|
12 6 6 12 不推荐 不推荐 12 6 12 不推荐 12 5.5 5 5 5.5 1.3 8 8 5 6 8
|
20 10 10 20 不推荐 不推荐 20 10 20 不推荐 20 8 7 7 8 1.5 9 9 6 10 9
|
25 12 12 25 不推荐 不推荐 25 12 25 不推荐 25 9 8 8 9 1.8 10 10 7 10 10
|
|
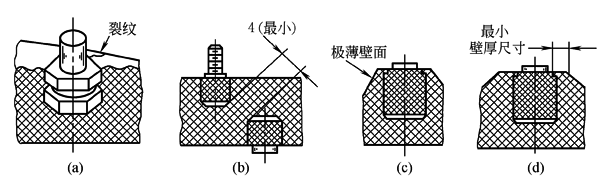
在制件中,尽量不使用带锐边的嵌件如方形、矩形或六边形断面的嵌件,因为制品中嵌件锐边附近易产生局部应力集中,而使塑料产生裂纹,如图a所示 热固性塑料模塑制品,同一断面上相邻两嵌件之间的最小距离应大于4mm(图b)。若相邻两嵌件离得太近,易引起嵌件之间塑料产生裂纹,若嵌件用于传导电流,裂纹会引起短路 如图c、d所示,金属嵌件用作制品凸台支撑时,嵌件周围凸台最小壁厚尺寸按上表数据确定
不合理的嵌件形式和位置引起制品裂纹 |
||||||
热插嵌件
|
热插嵌件 |
|
|---|---|
|
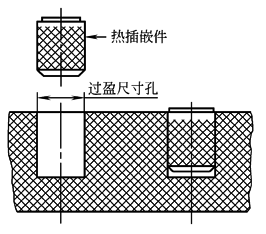
热插嵌件是利用模塑制品出模瞬时塑料的弹性膨胀和冷却收缩,将嵌件插入而固定在制品成型孔中。热插嵌件操 |
|
|
热插嵌件 |
作简单。对于热固性塑料制品,适合采用热插嵌件。熔体在模具型腔中固化成型即可启模取出制品,此时制品温度较高,将嵌件插入成型孔中,制品温度下降产生冷却收缩抱紧嵌件。热插嵌件不适用于热塑性塑料模塑制品,因为制品必须在模具型腔中充分冷却定型后才能启模取出,取出的制品温度较低,弹性膨胀量小,冷却收缩对嵌件抱紧作用不大 热插嵌件必须正确确定塑料的弹性膨胀量,以避免超出弹性变形范围,引起嵌件周围塑料开裂,因此,必须严格控制模塑制品上热插嵌件用成型孔及嵌件直径公差。成型孔直径公差通过型芯直径公差保证 热插嵌件表面有直条滚花,以提高嵌件在制品孔中的握固强度。若使用过程嵌件脱落,可使用黏结剂粘接 |