注射机有关工艺参数的校核
注射机有关工艺参数的校核
|
注射机有关工艺参数的校核 |
|||
|---|---|---|---|
|
序号 |
校核项目 |
校 核 公 式 |
校核说明与图示 |
|
1 |
最大注射 量的校核 |
式中 V0——塑料注射机最大注射容积,cm3; V——塑件的体积(包括塑料制品、浇道凝料和飞边),cm3; Vi——单个塑件的体积,cm3; V浇——浇道凝料的飞边体积,cm3; n——型腔数; K——塑料注射机最大注射量的利用系数,取K=0.8 因塑料的体积与压缩比有关,故所需塑料体积为: V料=K压V (1-2) 式中 K压——压缩比,K压可查表常用热塑性塑料的密度和压缩比; V料——塑料的体积,cm3 把注射机的最大注射容积换算为最大注射质(重)量时,其值为: m0=ρ'V0 (1-3) ρ'=Cρ 式中 ρ'——在料筒温度和压力下熔融塑料的密度,g/cm3; ρ——塑料在常温下的密度,g/cm3; C——在料筒温度下塑料体积膨胀的校正系数(未考虑压力的影响),对结晶型塑料,C≈0.85,对非结晶塑料,C≈0.93 同理,如果注射机以最大注射质(重)量标定时,按下式校核:
式中 m0——注射机最大注射质(重)量,g; m——塑件的总质(重)量,g; mi——单个塑件的质(重)量,g; n——型腔数; m浇——浇注系统中凝料的质(重)量,g 以上计算中,注射机的最大注射量是以成型聚苯乙烯为标准规定的。由于各种塑料的密度和压缩比不同,因而实际最大注射量是随着塑料种类的不同而不同的。当注射其他塑料时,按换算关系最大注射量为:
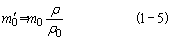
式中 m'0——他种塑料的最大注射量,g; m0——注射机规定的最大注射量,g; ρ0——聚苯乙烯的密度; ρ——他种塑料密度 实践证明,塑料密度和压缩比对最大注射量的影响不大,一般可以不考虑 |
塑件的重量(或体积)必须与所选择注射机的最大注射量相适应,不然会影响塑件的产量和质量。若注射量过大,注射机利用率降低,浪费电能,且可能导致塑料分解,反之,最大注射量小于塑件的质(重)量时,就会造成塑件的形状不完整或内部组织疏松、塑件强度下降等缺陷。为保证正常的注射成型,注射机的最大注射量应稍大于塑件的质(重)量或体积(包括流道凝料和飞边)。通常注射机的实际注射量最好在注射机的最大注射量的80%以内 塑件的重量(或体积)必须与所选择注射机的最大注射量相适应,不然会影响塑件的产量和质量。若注射量过大,注射机利用率降低,浪费电能,且可能导致塑料分解,反之,最大注射量小于塑件的质(重)量时,就会造成塑件的形状不完整或内部组织疏松、塑件强度下降等缺陷。为保证正常的注射成型,注射机的最大注射量应稍大于塑件的质(重)量或体积(包括流道凝料和飞边)。通常注射机的实际注射量最好在注射机的最大注射量的80%以内 |
|
2 |
注射压力 的校核 |
p0≥p (1-6) 式中 p0——注射机的最大注射压力,MPa; p——塑件成型所需的注射压力,MPa |
注射压力校核的目的是校核注射机最大注射压力能否满足塑件成型的需要。注射机最大注射压力应稍大于塑件成型所需要的注射压力 |
|
3 |
锁模力的 校核 |
F0≥p=p模A分×100 (20-3-7) 式中 F0——注射机的公称锁模力,N; p模——模内平均压力(型腔内的熔体平均压力),MPa,见表模内的平均压力; p——柱塞或螺杆施加于塑料上的注射压力,MPa; A分——塑件、流道、浇口在分型面上的投影面积之和,cm2 |
锁模力又称合模力,是指注射机的合模机构对模具所能施加的最大夹紧力。当熔体充满型腔时,注射压力在型腔内所产生的作用力总是力图使模具沿分型面胀开,为此,注射机的锁模力必须大于型腔内熔体压力与塑件及浇注系统在分型面上的投影面积之和的乘积 在注射成型过程中,型腔内熔体压力的大小及其分布与很多因素有关,如塑料的流动性、注射机类型、喷嘴形式、模具流道阻力、注射压力、保压压力与保压时间、熔体温度、模具温度、注射速度、塑件壁厚与形状、流程长度、浇口形式及大小等。以上几种压力损耗系数的变化很大,很难确定,在实际设计中,可用模内平均压力来校核 |
|
4 |
模具型腔 数的确定 |
(1)按注射机的最大注射量确定型腔数n,可按下式计算:
式中 m0——注射机最大注射量; mi——单个塑件的质(重)量; m浇——模具浇注系统中凝料质(重)量; K———利用系数 (2)按注射机的锁模力大小确定型腔数n: 在塑件质(重)量相同的条件下,薄壁板形塑件以锁模力确定型腔数为宜,即按下式计算:
式中 p'——单位投影面积所需的锁模力,MPa,数值可查表注射模具与注射机的关系; A浇——浇注系统及飞边在分型面上的投影面积,cm2; Ai——单个塑件在分型面上的投影面积,cm2 |
模具的型腔数可根据塑件的产量、精度高低、模具制造成本以及所选用注射机的最大注射量和锁模力大小等确定。小批量生产,采用单型腔模具;大批量生产,宜采用多型腔模具。但塑件尺寸较大时,型腔数将受所选用注射机允许最大成型面积和注射量的限制。由于多型腔模的各个型腔的成型条件以及熔体到达各型腔的流程难以取得一致,所以件精度较高时,一般采用单型腔模具 如果采用多型腔注射模,则应根据所选用注射机的主要参数来确定型腔数n 模具的型腔数可根据塑件的产量、精度高低、模具制造成本以及所选用注射机的最大注射量 和锁模力大小等确定。小批量生产,采用单型腔模具;大批量生产,宜采用多型腔模具。但塑件尺寸较大时,型腔数将受所选用注射机允许最大成型面积和注射量的限制。由于多型腔模的各个型腔的成型条件以及熔体到达各型腔的流程难以取得一致,所以件精度较高时,一般采用单型腔模具 如果采用多型腔注射模,则应根据所选用注射机的主要参数来确定型腔数n |
|
5 |
模具与注射机 合模部分相关 尺寸的校核 |
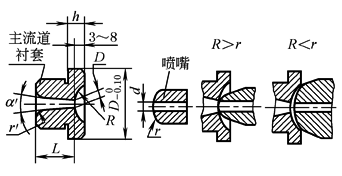
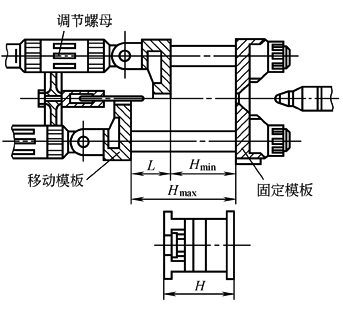
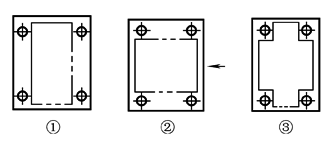
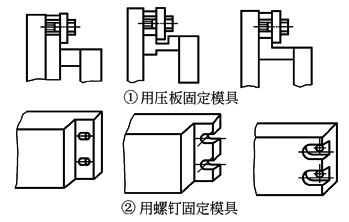
(1)喷嘴尺寸(图a) 塑料注射成型模具主流道衬套的小端孔径D和球面半径R,要与塑料注射机喷嘴前端孔径d和球面半径r满足下列关系: R=r+(1~2)mm D=d+(0.5~1)mm (2)定位孔尺寸 两者按H9/f9配合实现定位,以保证模具主流道的轴线与注射机喷嘴轴线重合,否则将产生溢料并造成流道凝料脱模困难。定位圈的高度h,小型模具为8~10mm,大模具型模具为10~15mm (3)模具厚度与注射机模板壁和厚度 各种规格的注射机,可安装模具的最大厚度和最小厚度一般都有限制(国产机械合模的直角式注射机的最小厚度无限制),所设计的模具闭合厚度必须在最大与最小厚度之间,如图b所示,即应满足下列关系: Hmax=Hmin+L (1-10) Hmin≤H≤Hmax (1-11) 式中 H——模具闭合厚度; Hmin——注射机允许模具最小厚度; Hmax——注射机允许模具最大厚度; L——注射机在模厚方向长度的调节量 若H大于Hmax时,则模具无法锁紧或影响开模行程,尤其是以液压肘杆式机构合模的注射机,其肘杆无法撑直,这是不允许的。若H小于Hmin时,则可采用垫板来调整,以使模具闭合 同时,模具外形尺寸不应超过注射机模板尺寸,并小于注射机拉杆的间距,以便于模具的安装与调整 (4)模板规格与拉杆间距 模具模板规格应不超出注射机的模板规格,也就是模具的长和宽方向的底面不得超出工作台面。通常,模具的安装是从注射机上方直接吊装进入机内,或者从注射机的侧面推入机内安装,如图c中①、②所示。由图可知,模具的外形尺寸受到拉杆间距的限制。图c中③所示结构只有模具厚度比拉杆间距尺寸小且装入机内后能够旋转(转到图示位置)时,才能安装 (5)安装螺孔尺寸 模具的定模部分安装在注射机的固定模板上,动模部分安装在注射机的移动模板上。模具的安装固定形式有两种,图d中①表示用压板固定,这种固定形式安装方便灵活,应用最广泛。图d中②表示用螺钉直接固定,这时模具座板上孔的位置和尺寸应与注射机模板上的安装螺孔完全吻合,否则无法固定。螺钉和压板动、定模各用2~4个 |
设计模具时应加以校核的主要参数有:喷嘴尺寸、定位圈尺寸、模具最大厚度和最小厚度、模板上安装螺孔尺寸等
(a) 塑料注射机喷嘴与模具主流道衬套的关系 保证注射成型时在主流道衬套处不形成死角,无熔料积存,并便于主流道凝料的脱模。图a中R<r的结构是错误的
(b) 模具闭合厚度与注射机允许模具厚度的关系
(c) 模具模板尺寸与注射机拉杆间距的关系
(d) 螺钉和压板固定模具的形式 |
|
6 |
开模行程 的校核 |
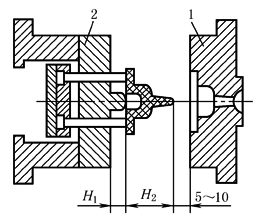
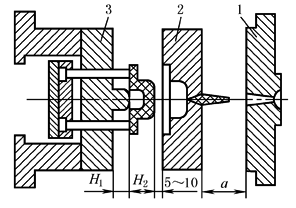
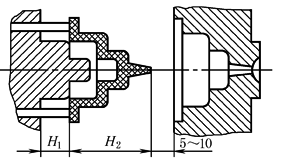
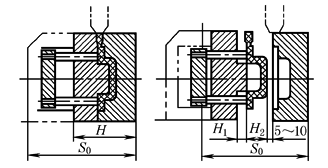
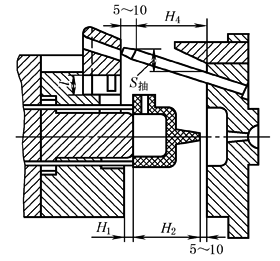
塑料注射机的开模行程是有限的,开模行程应该满足分开模具取出塑件的需要。因此,塑料注射机的最大开模距离必须大于取出塑件所需的开模距离。开模距离的校核分为下面几种情况 (1)注射机最大开模行程与模具厚度无关 主要是指液压机械联合作用的合模机构的注射机,如XS-Z-30、XS-Z-60、XS-ZY-125、XS-ZY-350、XS-ZY-500、XS-ZY-1000和G54-S200/400等,其开模行程大小由连杆机构(或移动缸)的最大冲程决定,而与模具厚度无关 对于单分型面模具(图e),开模行程可按下式校核: S≥H1+H2+(5~10)mm (1-12) 式中 S——注射机最大开模行程(移动模板行程); H1——塑件的推出距离; H2——塑件的总高度 对于双分型面注射模(图f),开模行程需要增加取出浇注系统凝料时,定模座板与中间板的分离距离a。此时,可按下式校核: S≥H1+H2+a+(5~10)mm (1-13) 式中 a——取出浇注系统凝料所需的定模座板与中间板分离的距离 塑件推出距离H1一般等于型芯高度。但对于内表面为阶梯形的塑件,有时不必推出到型芯的全部高度就可以取出塑件,如图g所示。这时H1可以根据具体情况而定,以能顺利取出塑件为宜 (2)注射机最大开模行程与模具厚度有关 这主要是指全液压合模机构的注射机,如XS-ZY-250和机械合模的SYS-45、SYS-60等角式注射机,其移动模板和固定模板之间的最大开距S0减去模具闭合厚度H等于注射机的最大开模行程S0(即S=S0-H) 对单分型面注射模(图h),开模行程可按下式校核: S0≥H+H1+H2+(5~10)mm (1-14) 式中 S0——固定模板与移动模板之间的最大开距 同理,对于双分型面注射模,开模行程可按下式校核: S0≥H+H1+H2+a+(5~10)mm (1-15) (3)模具有侧向抽芯时开模行程的校核 有的模具侧向分型或侧向抽芯是利用注射机的开模动作,通过斜导柱(或齿轮齿条等)分型抽芯机构来完成的。这时所需开模行程必须根据侧向分型抽芯机构抽拔距离的需要和塑件高度、推出距离、模厚等因素来确定。如图i所示的斜导柱侧向抽芯机构,为了完成侧向抽芯距离S抽所需要的开模行程为H4,当H4大于H1与H2之和时,开模行程按下式校核: S≥H4+(5~10)mm (1-16) 若H4小于H1与H2之和时,则仍按式(1-12)校核 若H4≥H1+H2,且又是双分型面模具,则按下式校核: S≥H4+a+(5~10)mm (1-17) 式中 a——取出浇注系统凝料所需行程 注意,当抽芯方向不与开模方向垂直,而成一定角度时,其开模行程计算公式与上述有所不同,应根据抽芯机构的具体结构及几何参数进行计算 |
(e) 单分型面模具开模行程的校核 1—定模;2—动模
(f) 双分型面模具开模行程的校核 1—定模;2—流道板;3—动模
(g) 塑件内表面为阶梯状时开模行程的校核
(h) 注射机开模行程与模具厚度有关时开模行程校核
(i) 模具有侧向抽芯时开模行程的校核 |
|
7 |
注射机顶 出装置与 模具推出 机构关系 的校核 |
国产注射机的顶出装置大致可分以下几类: (1)中心顶杆机械顶出,如卧式XS-Z-60、XS-ZY-350、立式SYS-30、直角式SYS-45等 (2)两侧双顶杆机械顶出,如卧式XS-Z-30、XS-ZY-125 (3)中心顶杆液压顶出与两侧双顶杆机械联合顶出,如XS-ZY-250、XS-ZY-500等 (4)中心顶杆液压顶出与其他开模辅助液压缸联合作用,如XS-ZY-1000等 |
各种型号注射机顶出装置的结构形式、最大顶出距离等是不同的。设计模具时,应保证模具的推出机构与注射机的顶出装置相适应。设计者必须了解注射机顶出装置类型、顶杆直径和顶杆位置 总之,注射机顶出装置的最大顶出距离应满足模具推出塑件的需要。在以中心顶杆顶出的注射机上使用的模具,应对称地固定在移动模板中心位置上,以便注射机的顶杆顶在模具的推板中心位置上。而以两侧双顶杆顶出的注射机上使用的模具,模具的推板长度应足够长,以便注射机的顶杆能顶到模具的推板 |
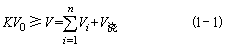
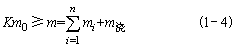
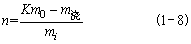
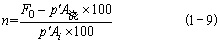
常用热塑性塑料的密度和压缩比
|
常用热塑性塑料的密度和压缩比 |
|||||
|---|---|---|---|---|---|
|
塑料名称 |
密度ρ/g·cm-3 |
压缩率K压 |
塑料名称 |
密度ρ/g·cm-3 |
压缩率K压 |
|
高压聚乙烯 |
0.91~0.94 |
1.84~2.30 |
尼龙 |
1.09~1.14 |
2.0~2.1 |
|
低压聚乙烯 |
0.94~0.965 |
1.725~1.909 |
聚甲醛 |
1.4 |
1.8~2.0 |
|
聚丙烯 |
0.90~0.91 |
1.92~1.96 |
ABS |
1.0~1.1 |
1.8~2.0 |
|
聚苯乙烯 |
1.04~1.06 |
1.90~2.15 |
聚碳酸酯 |
1.2 |
1.75 |
|
硬聚氯乙烯 |
1.35~1.45 |
2.3 |
醋酸纤维素 |
1.24~1.34 |
2.40 |
|
软聚氯乙烯 |
1.16~1.35 |
2.3 |
聚丙烯酸酯 |
1.17~1.20 |
1.8~2.0 |
模内的平均压力
|
模内的平均压力 |
||
|---|---|---|
|
制 品 特 点 |
模内平均压力 p模/MPa |
举 例 |
|
容易成型制品 |
24.5 |
PE、PP、PS等壁厚均匀的日用品、容器类制品 |
|
一般制品 |
29.4 |
在模温较高情况下,成型薄壁容器类制品 |
|
中等黏度塑料和有精度要求的制品 |
34.3 |
ABS、PMMA等有精度要求的工程结构件,如壳体、齿轮等 |
|
加工高黏度塑料 |
39.2 |
用于机器零件上高精度的齿轮或凸轮等 |


