斜导柱分型与抽芯机构
斜导柱分型抽芯原理
|
斜导柱分型抽芯原理 |
|---|
|
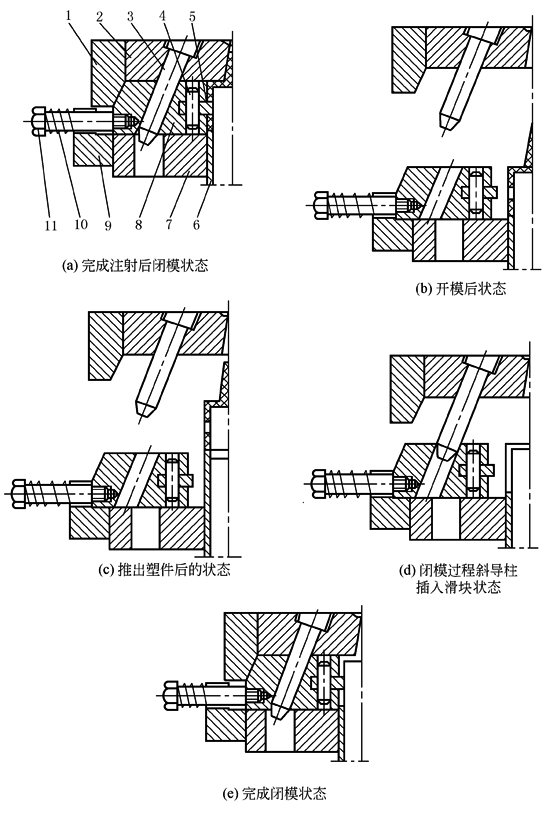
斜导柱分型抽芯机构工作过程见下图。斜导柱侧分型与抽芯机构具有结构简单、制造方便、安全可靠的特点,因而是最常用的一种结构形式。下图中与模具开合方向成一定角度的斜导柱3固定在定模座板2上,滑块8可以在动模板7的导滑槽内滑动,侧型芯5用销钉4固定在滑块8上。开模时,开模力通过斜导柱作用于滑块上,迫使滑块在动模导滑槽内向左滑动,直至斜导柱全部脱离滑块,即完成抽芯动作。塑件由推出机构中的推管6推离型芯。在注射成型时,滑块8受到型腔熔体压力的作用,有产生移位的可能,因此用楔紧块1来保证滑块在成型时的位置。限位挡块9、弹簧10及螺钉11组成滑块定位装置,使滑块保持抽芯后的最终位置,以确保再次合模时斜导柱能顺利地插入滑块的斜导柱孔,使滑块回到成型时的位置
斜导柱侧向分型与抽芯机构工作过程 1—楔紧块;2—定模座板;3—斜导柱;4—销钉;5—侧型芯;6—推管;7—动模板; 8—滑块;9—限位挡块;10—弹簧;11—螺钉 |
斜导柱、滑块、锁紧块的设计
斜导柱的设计
|
斜导柱的设计 |
||||||||||
|---|---|---|---|---|---|---|---|---|---|---|
|
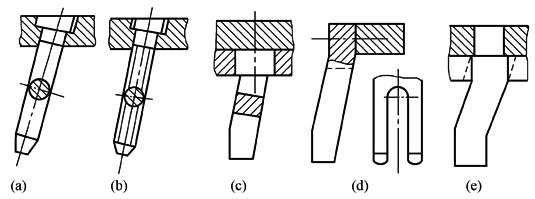
1)斜导柱的形式。常用的斜导柱截面形状有圆形和矩形。圆形截面加工方便,装配容易,应用较广,如图1a所示。在图1b中,为减少斜导柱与滑块斜孔之间的摩擦,在圆导柱上铣去两侧面,铣出的两平面间距约为直径的0.8倍。图1c为在模内抽拔的矩形截面斜导柱;图1d为在模外抽拔的矩形斜导柱;图1e为起延时作用的矩形斜导柱。在相同截面面积条件下,矩形截面具有较大的抗弯截面模量,能承受较大的弯矩,强度、刚度好,但加工与装配较难,适用于抽拔力较大的场合
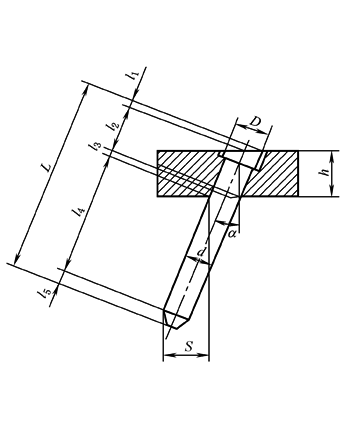
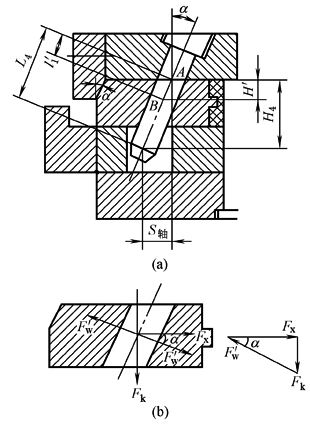
图1 斜导柱形式 2)斜导柱斜角的确定。斜导柱的尺寸参数示于图2。斜导柱斜角α是斜导柱抽芯机构的一个主要参数,它的大小涉及开模力Fk、斜导柱所受的弯曲力Fw、滑块抽芯力Fx以及开模行程的大小,如图3所示。斜导柱尺寸和参数的计算见下表 |
||||||||||
|
图2 斜导柱尺寸参数 |
图3 斜导柱斜角的确定 |
|||||||||
|
斜导柱分型抽芯机构设计计算 |
||||||||||
|
序号 |
计算项目 |
计 算 公 式 |
说 明 |
|||||||
|
1 |
斜导柱的工作长度 |
L4=S/sinα (式1) |
斜导柱所受的变曲力Fw、抽芯力Fx和开模力Fk与斜角α的相互关系,可由图3b求得(不考虑斜导柱与滑块孔间的摩擦力) L4——斜导柱的工作长度,mm; S——抽拔距,mm; α——斜导柱的倾斜角,(°); H4——完成抽芯距S所需的开模行程,mm |
|||||||
|
2 |
完成抽芯距S所需的开模行程 |
H4=S/tanα (式2) α取22°30' 为宜,在生产中斜角α一般为15°~20°,最大不超过25° |
||||||||
|
3 |
斜导柱的截面尺寸的计算 |
对圆形截面:
对矩形截面:
|
Mmax———最大弯矩; Fw———斜导柱所受的弯曲力; [σ]———许用弯曲应力; l'1———弯曲力作用点(B)距斜导柱伸出部分根部(A)的距离(图3) |
|||||||
|
4 |
斜导柱长度计算 |
斜导柱长度根据抽芯距、固定端模板厚度、斜导柱直径以及斜角大小确定,如图2所示
|
l1,l2——斜导柱固定部分长度; l3——斜导柱与斜导柱固定板接触点到斜导柱轴线的垂直距离; l4——斜导柱工作部分长度,mm; l5——斜导柱引导部分长度(5~10mm); L——斜导柱总长,mm; d——斜导柱工作部分的直径,mm; D——斜导柱固定部分台肩直径,mm; h——斜导柱固定板的厚度,mm; α——斜导柱斜角,(°); S——抽芯距,mm |
|||||||
|
5 |
斜导柱孔位置的确定 |
|
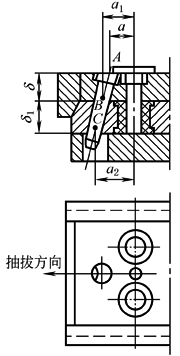
斜导柱位置需要确定的尺寸有a、a1、a2,可查下表 滑块分型面上斜导柱孔的位置,除应位于滑块的中心线上外,斜导柱中心线的投影应与滑块抽芯方向平行 加工斜导柱孔时,一般将滑块装入模具的导滑槽内,在定、动模合紧后一起加工 |
|||||||
|
α |
10° |
15° |
18° |
20° |
22° |
25° |
||||
|
a1 |
a+0.176δ |
a+0.268δ |
a+0.329δ |
a+0.364δ |
a+0.404δ |
a+0.466δ |
||||
|
a2 |
a1+0.176δ1 |
a1+0.268δ1 |
a1+0.329δ1 |
a1+0.364δ1 |
a1+0.404δ1 |
a1+0.466δ1 |
||||
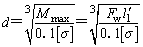
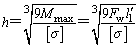
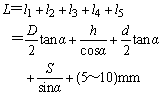
滑块的设计
|
滑块的设计 |
||
|---|---|---|
|
滑块 设计 |
结 构 |
说 明 |
|
1. 侧 型 芯 与 滑 块 的 连 接 形 式 |
|
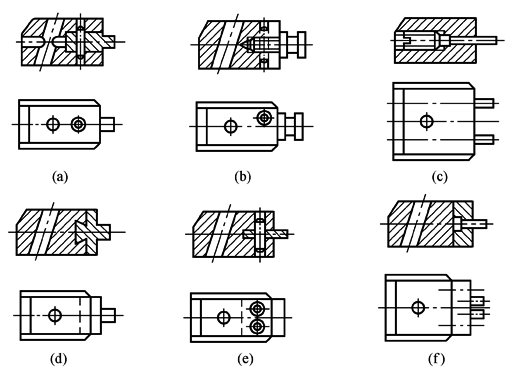
为便于加工和修配以及节省优质钢材,在生产中广泛应用组合式滑块,即将侧型芯安装在滑块上。侧型芯与滑块的连接方式如图所示。对于尺寸较小的侧型芯,为了增加型芯的强度,往往将型芯嵌入滑块部分的尺寸加大,用轴销固定,如图a所示;当侧型芯尺寸较大时,可采用螺纹连接,并加销钉防止转动,如图b所示;螺纹连接位置精度较低,若型芯是圆形且直径较小时,可用紧定螺钉顶紧的形式,如图c所示;对于较大的型芯可以采用图d所示的燕尾槽连接的形式;图e所示为用通槽加销钉固定型芯,当型芯为薄片时可以采用这种结构;图f所示为用固定板固定的方法,用于多个型芯的连接,可先把型芯镶入一固定板后用螺钉、销钉与滑块连接和定位 |
|
2. 滑 块 的 导 滑 形 式 |
|
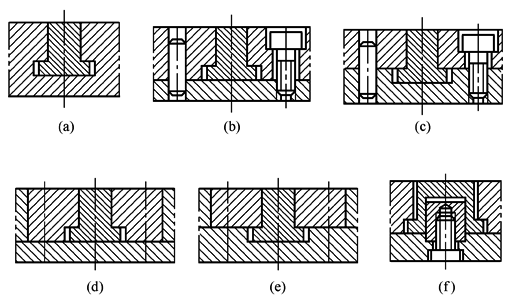
为保证滑块在移动过程中平稳,确保侧型芯可靠地抽出和复位,滑块与导滑槽必须很好地配合和导滑。滑块与导滑槽的配合结构形式主要根据模具大小、模具结构和塑件的产量选择,配合一般采用H7/f7,常见形式如图所示。图a所示为整体式滑块与整体式导滑槽,结构紧凑,但制造困难,精度难控制,主要用于小型模具的抽芯机构;图b所示为整体盖板式结构,在盖板上加工出台肩的导滑部分;图c所示为整体盖板式结构,台肩的导滑部分在与之相配的模板上加工出来,克服了整体式导滑加工困难的缺点;图d和图e所示为整体盖板结构的变型,即采用局部盖板,这样导滑部分淬火后便于磨削加工,精度较高,而且便于装配;图f是把导滑基准放在中间镶块上,这样可减少加工基准 滑块斜导孔与斜导柱的配合一般有0.5mm的间隙,在开模瞬间有一个很小的空行程,因此,在未抽芯前强制塑件脱出定模型腔或型芯,并使楔紧块首先脱离滑块,然后进行抽芯。滑块与导滑槽的配合间隙一般为H7/h8,也可采用H8/f8的间隙配合 |
|
3. 滑 块 的 定 位 装 置 |
|
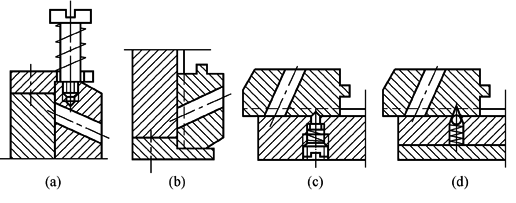
合模时为保证斜导柱伸出端准确可靠地进入滑块斜孔,滑块在完成抽芯动作后必须停留在终止位置上。为此,滑块需有灵活、可靠、安全的定位装置。图a所示为依靠弹簧的弹力使滑块靠在限位块上定位,这在模具的任意方向抽芯均可采用,尤其向上抽芯的模具;图b所示为利用滑块自重停靠在挡板上达到定位目的,适用于卧式注射机向下和向左、右抽芯的模具;图c所示为利用弹簧、活动定位销定位,其优点是不易磨损;图d所示为以钢球代替定位销。图c与图d所示结构形式一般不宜用于滑块较大的上、下抽芯模具中 |
楔紧块的设计
|
楔紧块的设计 |
||
|---|---|---|
|
楔紧 块的 设计 |
结 构 示 意 图 |
说 明 |
|
1. 楔 紧 块 的 形 式 |
|
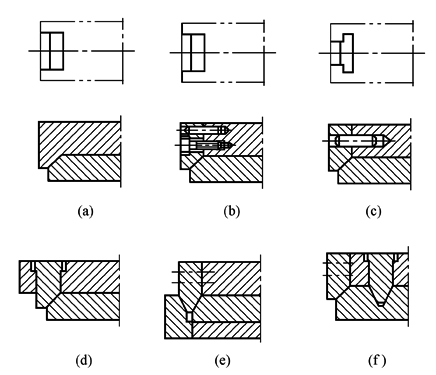
注射成型过程中,侧型芯在抽芯方向受到熔体较大的推力作用,并通过滑块传递给斜导柱,而一般斜导柱为细长杆,受力后容易变形。因此,必须设置楔紧块,以压紧滑块,使滑块不致产生位移,从而保护斜导柱和保证滑块在成型时的位置精度。楔紧块的型式视滑块的受力大小、磨损情况及塑件精度要求而定。图示为常用楔紧块形式。图a所示为楔紧块与定模板制成整体,特点是材料耗量大,加工不便,磨损后修复困难,但牢固可靠,刚性好,适用于楔紧力要求很大的模具;图b所示为用螺钉、销钉固定形式,便于制造、装配和调整,适用于楔紧力不大的场合;图c所示为用T形槽固定并用销钉定位,能承受较大的侧向力,但加工不方便,尤其是装拆困难,所以不常用;图d所示为整体镶入式,刚性较好,修配方便,适用于模板尺寸较大的模具;图e与图f都是对楔紧块起加强作用的结构,适用于锁紧力较大的场合 |
|
2. 楔 紧 块 楔 角 |
|
要求楔紧块的楔角α' 必须大于斜导柱的斜角,这样,模具一开模,楔紧块就让开,否则斜导柱将无法带动滑块作抽芯动作。一般α' =α+(2°~3°) |
|
3. 抽 芯 时 的 干 涉 现 象 及 其 解 决 办 法 |
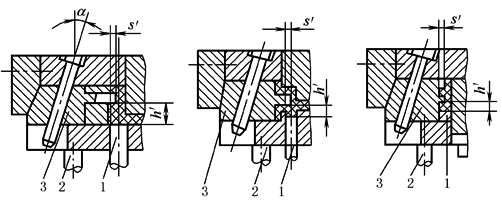
滑块与推杆干涉示意图 |
在一般注射成型中,推出塑件后,推杆复位通常采用复位杆(在合模时,复位杆先碰到定模,使推杆固定板复位)来完成。但在斜导柱抽芯结构中,侧型芯的水平投影面积与推杆相重合或推杆推出距离大于侧型芯的底面时,如果仍采用复位杆复位,则可能会产生图示的推杆与侧型芯互相干涉的现象。因为这种复位方式往往是滑块先于推杆复位,致使侧型芯与推杆损坏 判别出现干涉现象的准则是,当推杆端面到侧型芯最近距离(底面)h' 和tanα的乘积,小于侧型芯与推杆(或推管)间在水平方向的重合距离s',即h' tanα≤s' 时,就会产生干涉现象 当h' tanα>s' (一般大于0.5mm)时,则不会产生干涉。模具不允许发生干涉,因此,在模具结构允许的情况下,应尽量避免推杆位置与侧型芯的水平投影重合;或使推杆推出距离H小于侧型芯底面到推杆端面的距离h'。若模具结构不允许,推杆位置无法移开或推出距离H>h',则推杆的复位必须采用推杆先复位机构以消除干涉现象 |
|
推杆先于活动型芯复位示意图 1—推杆(推块);2—复位杆;3—滑块 |
||
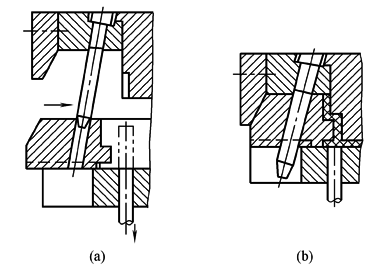
斜导柱分型与抽芯机构的结构形式
|
斜导柱分型与抽芯机构的结构形式 |
|||
|---|---|---|---|
|
序 号 |
结构 形式 |
图 示 |
说 明 |
|
1 |
斜导柱在定模、滑块在动模的结构 |
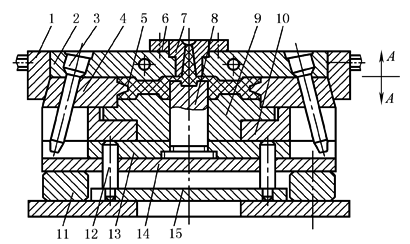
靠定模上斜导柱操作的哈夫块模具 1—锁紧块;2—定模块;3—斜导柱;4—活动型芯滑块;5—塑件; 6—定位块;7—浇口套;8—型芯;9—顶模;10—堆料板;11—支块; 12—推杆;13—型芯固定板;14—垫板;15—推杆固定板 |
在开模的同时,侧型芯与滑块被斜导柱侧向抽出,在侧型芯完全抽出塑件时,再由推出机构将塑件推出。这种结构应用非常广泛。在设计这种结构时,必须避免在复位时滑块与推杆出现干涉 |
|
2 |
斜导柱在动模、滑块在定模的结构 |
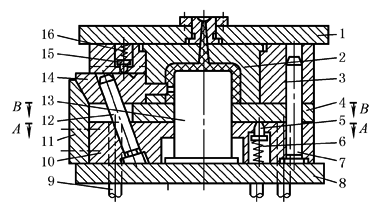
1—定模座板;2—凹模镶件;3—定模板;4—推板;5—顶销; 6,16—弹簧;7—导柱;8—支承板;9—推杆;10—动模板; 11—楔紧块;12—斜导柱;13—凸模; 14—侧型芯滑块;15—定位顶销 |
凸模13与动模板10有一定距离的相对运动。开模时首先从A面分型,凸模13被塑件包紧不动,动模板10相对型芯移动,塑件仍留在定模型腔内。与此同时,侧型芯滑块14在斜导柱12的作用下从塑件中抽出。继续开模,凸模台肩与动模板相碰,带动塑件从定模型腔中脱出,模具从B面分型。最后由推板4将塑件推出 适用于抽芯力不大,抽芯距小的塑件的成型 |
|
3 |
斜导柱与滑块同在定模的结构 |
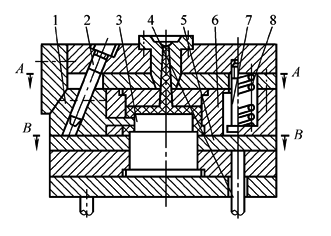
弹簧螺钉式定距分型拉紧机构 1—侧型芯滑块;2—斜导柱;3—凸模;4—推杆; 5—推板;6—凹模板;7—定距螺钉;8—弹簧 |
斜导柱与滑块同在定模时,若不使滑块带着侧型芯先从塑件中抽出,待到动模和定模分型时才抽芯,将会损坏塑件的侧孔或凸台,或者使塑件留在定模上,难以取出。因此,在动模型芯带着塑件脱离型腔前,型腔板与定模座板应先脱开(定模部分先分型) 如图所示为弹簧螺钉式定距分型拉紧机构。开模时,凹模板6在弹簧8的作用下,使分型面A先分开。侧型芯滑块1在斜导柱2的带动下开始抽芯。当凹模板6移动到起限位作用的定距螺钉7的台肩时,即停止移动,同时抽芯动作也结束。这时动模继续移动,分型面B分开,塑件脱出定模,留在凸模3上,由推板5推出塑件 这种机构的特点是结构简单,加工方便,适用于抽芯力不大的场合。当然,弹簧也可设置在模具外侧,也可用拉板代替定距螺钉实现定距分型 |
|
4 |
斜导柱与滑块同在动模的结构 |
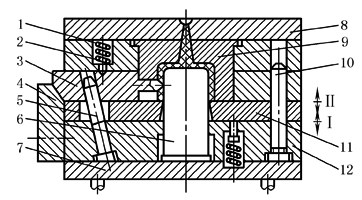
导柱式定距分型拉紧结构 1—弹簧;2—定位钉;3—滑块;4—锁紧块;5—斜导柱; 6—凸模;7—支承板;8—定模板;9—凹模; 10—导柱;11—推板;12—导柱固定板 |
这种结构可以通过推出机构或顺序分型机构来实现斜导柱与滑块的相对运动。如图所示,滑块3装在推板11的滑槽内,开模时,装在导柱固定板12上的斜导柱5使滑块3向左移动,抽出型芯,模具沿分型面Ⅰ分开。开模继续进行,导柱固定板12与凸模6的台阶相碰,使凸模6带着塑件脱出凹模9,分开分型面Ⅱ,然后推板11把塑件推出。在开模时,为确保塑件留在凹模上,在推板后面应安装弹簧销 |