其他形式的侧向分型与抽芯机构类型
其他形式的侧向分型与抽芯机构类型
|
其他形式的侧向分型与抽芯机构类型 |
||
|---|---|---|
|
序号 |
机构 类型 |
说 明 |
|
1 |
斜 导 槽 板 侧 分 型 与 抽 芯 结 构 |
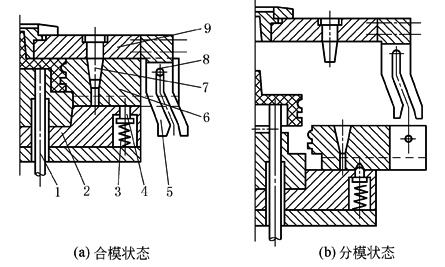
1—推杆;2—动模板;3—弹簧;4—顶销;5—斜导槽板; 6—侧型芯滑块;7—止动销;8—滑销;9—定模板 在侧型芯滑块6的外侧用斜导槽板5代替斜导柱。斜导槽的倾斜角α同样在25°以下为宜。如抽芯距大,必须超过这个角度时,可将倾斜角制成两段。这种结构适用于抽拔力不大但抽芯行程较长的场合 |
|
2 |
齿 轮 齿 条 侧 向 抽 芯 机 构 |
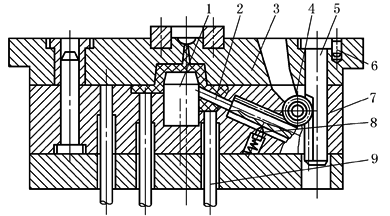
齿轮齿条侧向抽芯机构 1—凸模;2—齿条型芯;3—定模板;4—齿轮;5—传动齿条; 6—止转销;7—动模板;8—导向销;9—推杆 适用于要求抽芯力大、抽芯距长或有侧抽芯的场合,但结构复杂,加工较困难,因此只有在其他抽芯机构不适用时才采用。齿轮齿条侧向抽芯机构利用开模力或推件力通过齿条齿轮传动,带动侧型芯来完成抽芯动作 齿条齿轮全部安装在动模。要推出塑件,须先将斜向型芯抽出。动作顺序如下。开模后,传动齿条5通过齿轮4使齿条型芯2行走,完成抽芯工作。最后,推杆9将塑件顶出模外。由于齿条与齿轮在整个抽芯推件运动中始终啮合,所以齿轮轴上不需设置定位装置。合模时,传动齿条5插入动模板对应孔内与齿轮4啮合,顺时针转动的齿轮4带动齿条型芯2复位,然后锁紧装置将齿轮或齿条型芯锁紧 |
|
3 |
液 压 或 气 动 式 抽 芯 机 构 |
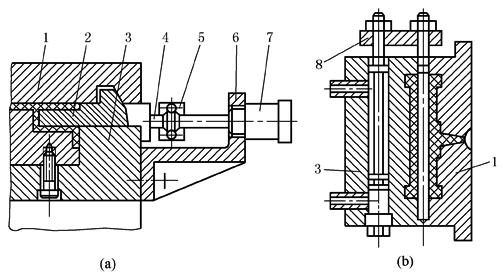
1—定模;2—型芯;3—动模;4—拉杆;5—连接器;6—支架; 7—液压缸(或汽缸);8—型芯固定板 通过液压缸或汽缸、活塞及控制系统来实现抽芯。当塑件有较深的侧孔时,侧向的抽芯力和抽芯距都很大,用一般的侧抽芯机构往往无法解决,此时宜采用液压或气压侧向抽芯机构。这种抽芯机构动作平稳,抽芯动作与模具开合模无关,可通过加长抽芯距离、增大液压或气压和增大液压缸或汽缸内径来获得大的抽芯力。但受模具结构限制,一般液压缸或汽缸直径不能很大。在缸体直径相同条件 下,由于液压高于气压,所以液压抽芯力大于气压抽芯力 如图a所示液压缸(或汽缸)7以支架6固定于动模3的侧面,型芯2通过拉杆4和连接器5与活塞杆连接。由活塞的往复运动带动拉杆和型芯实现抽芯和复位。合模时型芯2上凸出的斜面与定模相应斜面楔紧,起锁紧作用。图b为液压抽长型芯的结构。由于采用了液压抽芯,可避免采用瓣合模组合形式,使模具结构大为简化 |
|
4 |
手 动 分 型 与 抽 芯 机 构 |
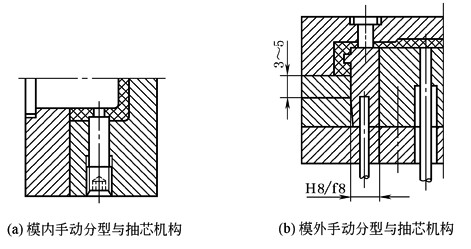
主要用于小批量生产的模具,或塑件处于试制阶段。手动抽芯多用于一般型芯、螺纹型芯、成型镶块的抽出,可分为两大类,一类是模内手动抽芯,另一类是模外手动抽芯 (1)模内手动分型与抽芯结构 图a为模内手动分型与抽芯结构。在开模前,先用手扳拧动模具上的带有螺纹的侧型芯,使分型与抽芯机构完成抽芯动作,然后开模,推出塑件。此外还可以用手动齿轮齿条等分型与抽芯机构 (2)模外手动分型与抽芯结构 图b为模外手动分型与抽芯结构。将镶块或型芯、螺纹型芯等和塑件一起推出模外,然后用人工或简单机械将型芯或镶块从塑件中取出 |