本页导航
广告链接
模锻件的结构设计工艺性
注:表 2-3-2
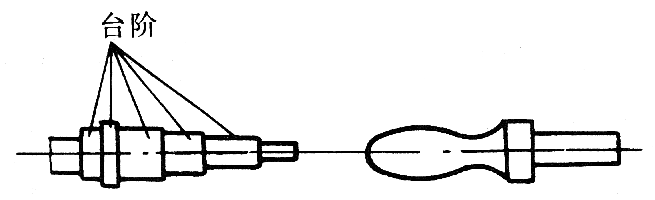
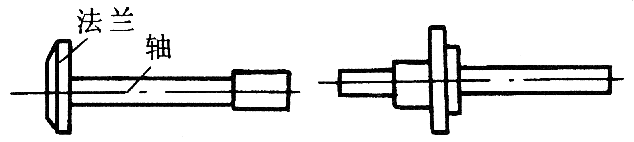
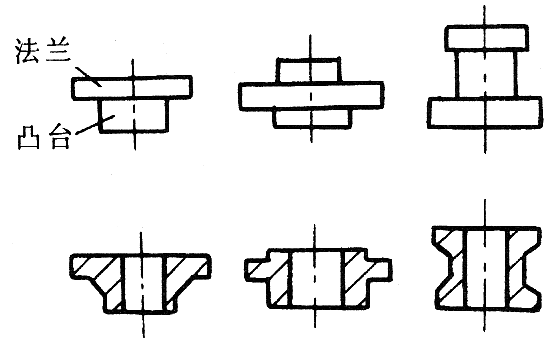
胎模锻件类别
表 2-3-7
| 锻件类别 | 示意图 |
|---|---|
| 圆轴类之台阶轴 |
|
| 圆轴类之法兰轴 |
|
| 圆盘类之法兰 |
|
| 圆盘类之齿轮 |
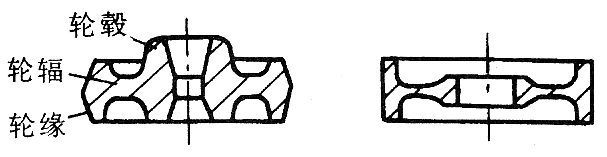
|
| 圆盘类之杯筒 |
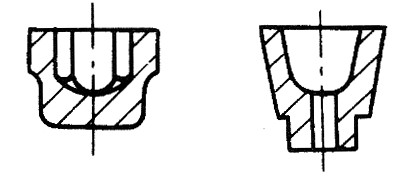
|
| 圆环类之环 |
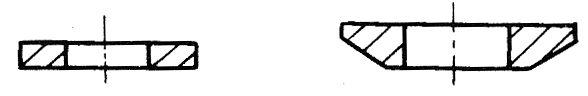
|
| 圆环类之套 |
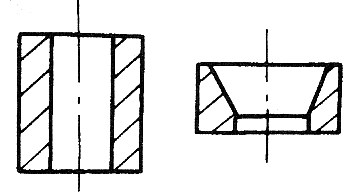
|
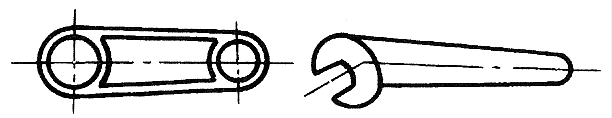
| 杆叉类之直杆 |
|
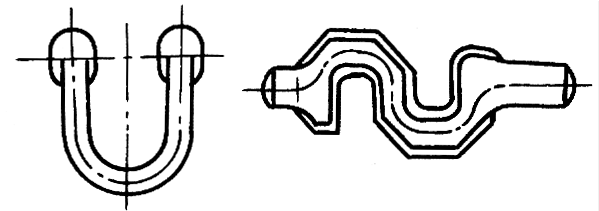
| 杆叉类之弯杆 |
|
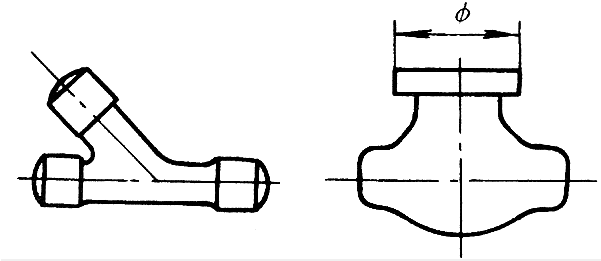
| 杆叉类之枝杆 |
|
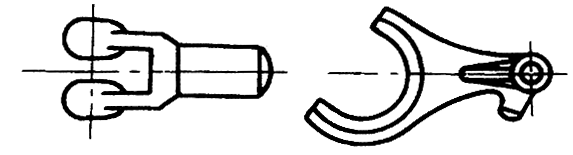
| 杆叉类之叉杆 |
|
中小型胎模锻件尺寸与设备能力
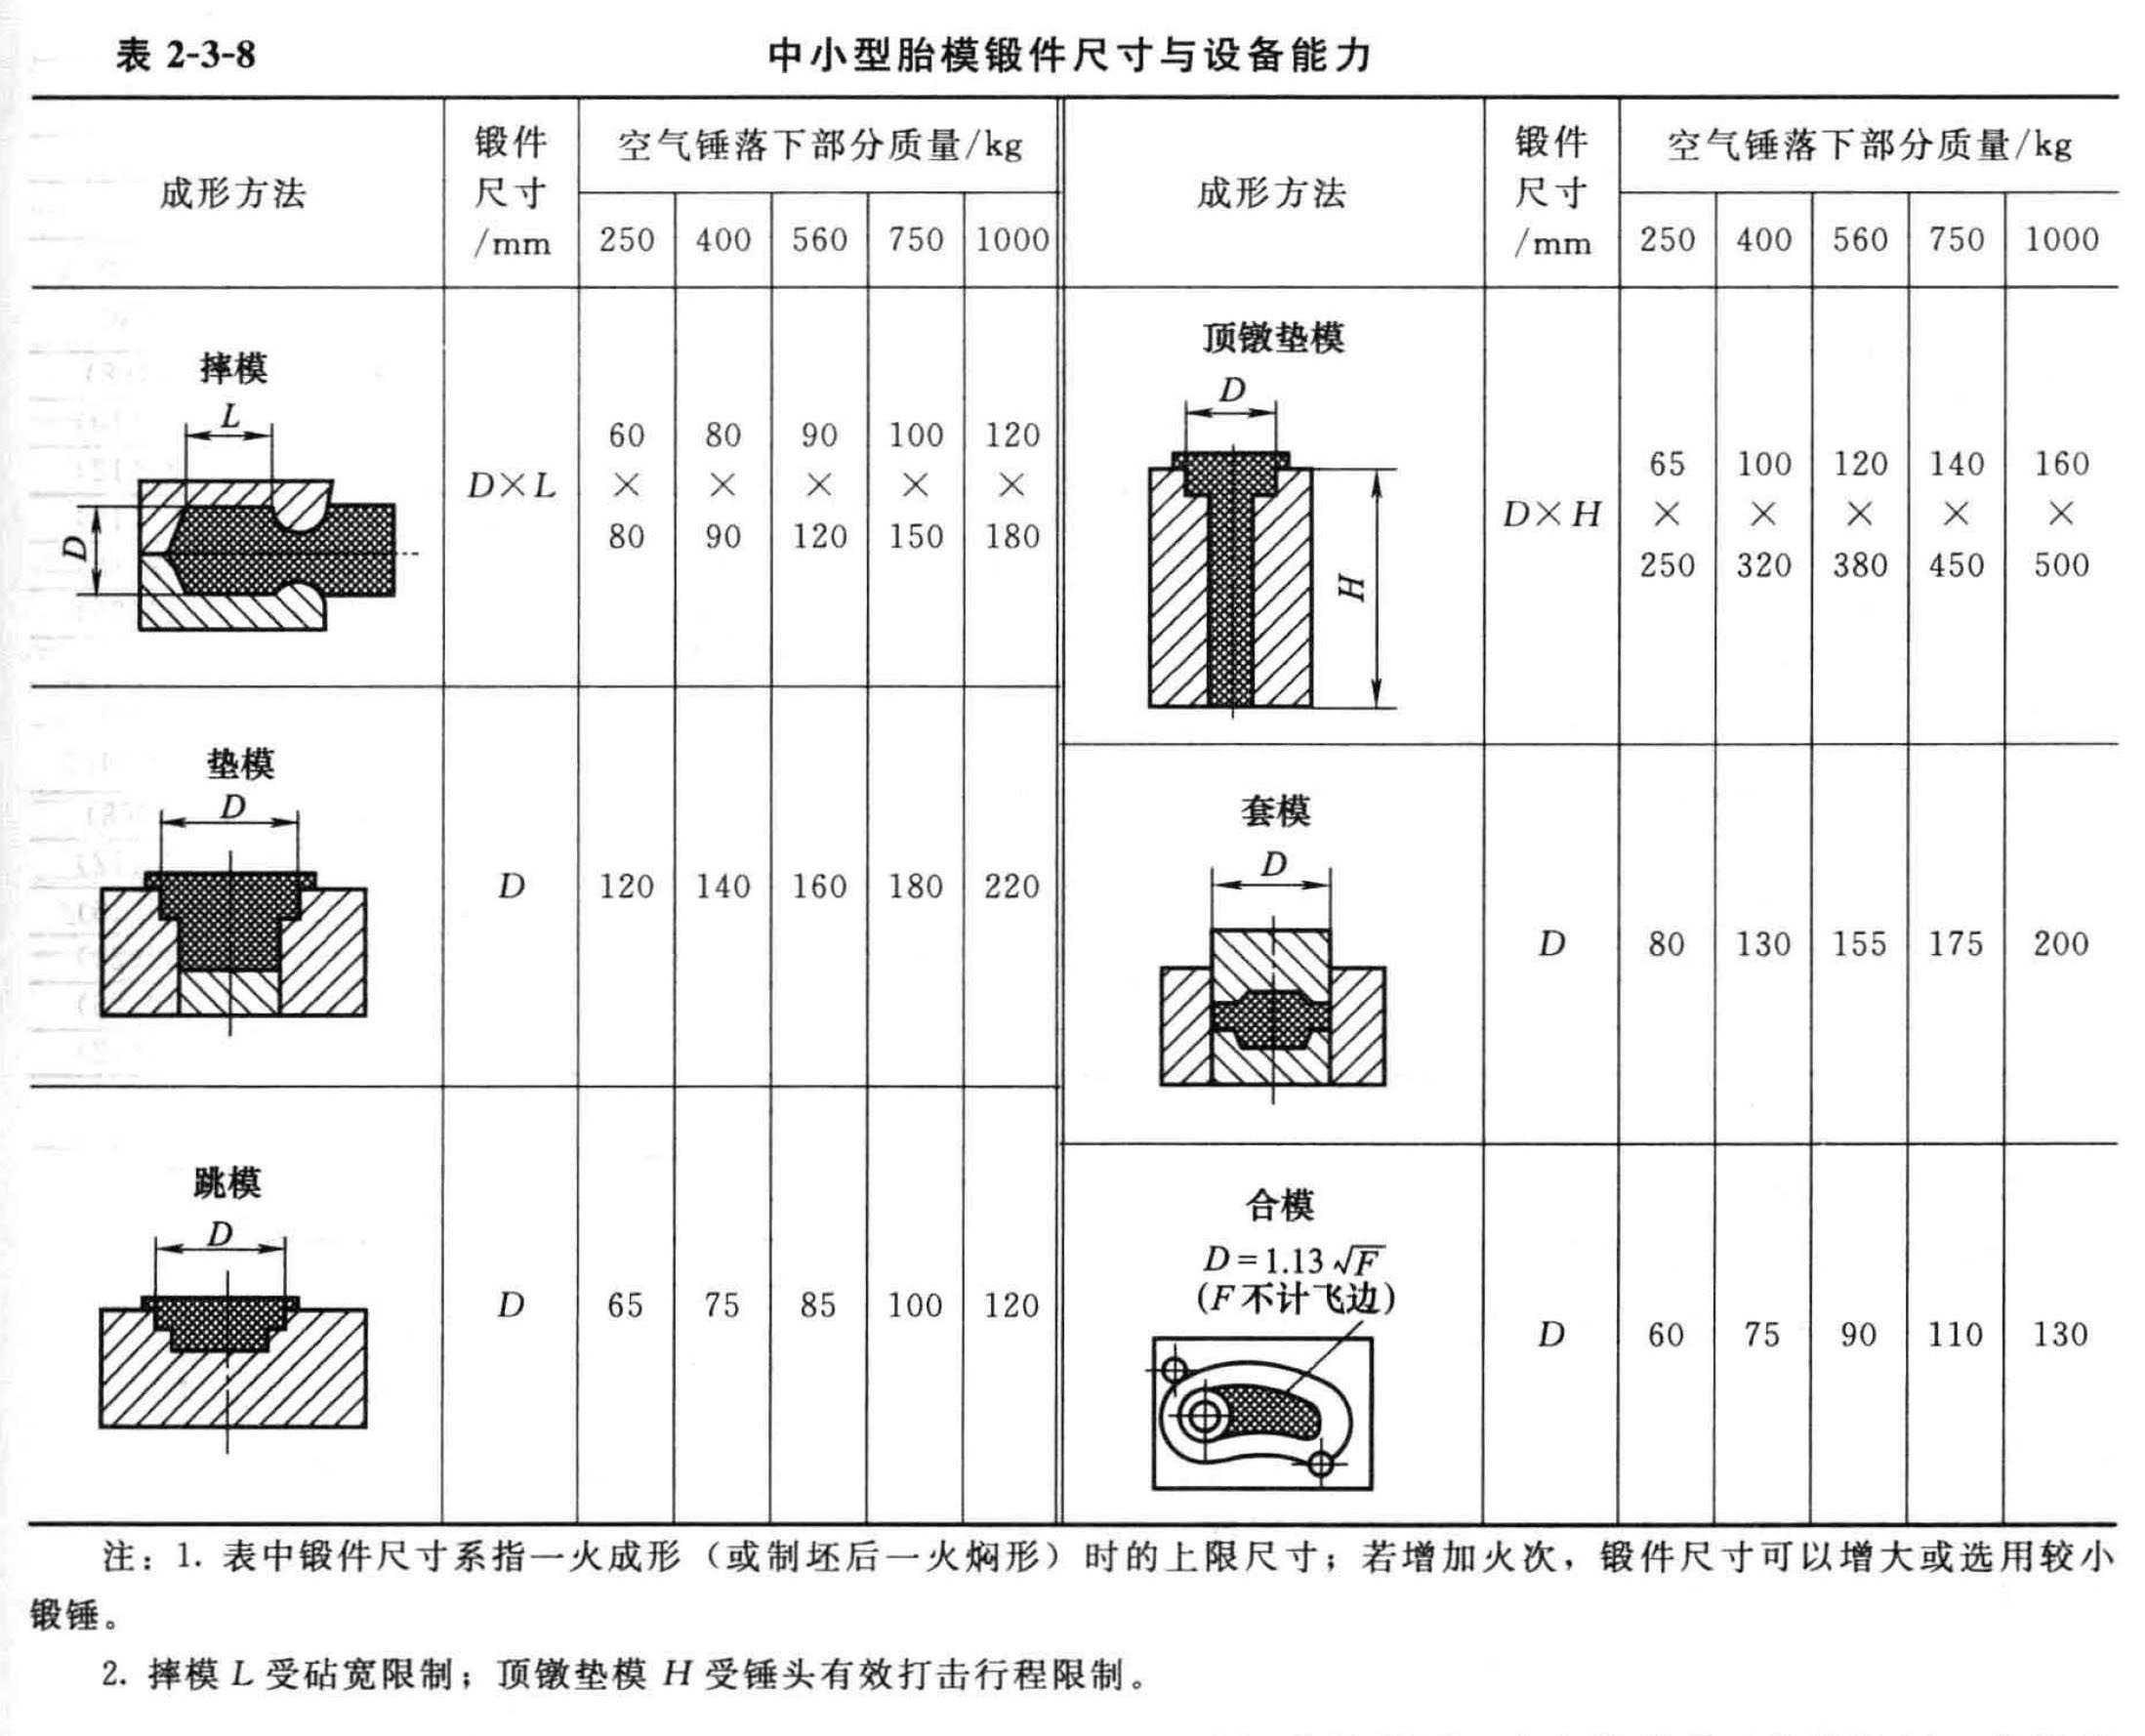
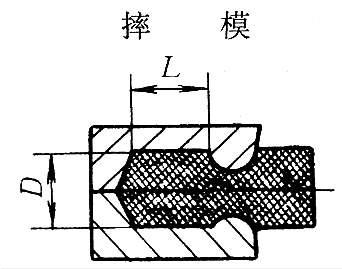
注:1.表中锻件尺寸系指一火成形(或制坯后一火焖形)时的上限尺寸;若增加火次,锻件尺寸可以增大或选用较小锻锤。
2.摔模L受砧宽限制;顶镦垫模H受锤头有效打击行程限制。
| 成形方法 | 锻件尺寸/mm | 空气锤落下部分质量/kg | |||
|---|---|---|---|---|---|
| 250 | 400 | 560 | 750 | ||
| D×L | 60×80 | 80×90 | 90×120 | 100×150 | 120×180 |
| D | 120 | 140 | 160 | 180 | 220 |
| D | 65 | 75 | 85 | 100 | 120 |
| D×H | 65×250 | 100×320 | 120×380 | 140×450 | 160×500 |
| D | 80 | 130 | 155 | 175 | 200 |
| D | 60 | 75 | 90 | 110 | 130 |
模锻件的结构要素
(1)收缩截面、多台阶截面、齿轮轮辐、曲轴的凹槽圆角半径
内凹槽圆角rA(摘自JB/T 9177-1999)
注:括号内的数值由于较高的技术费用而尽可能不用。
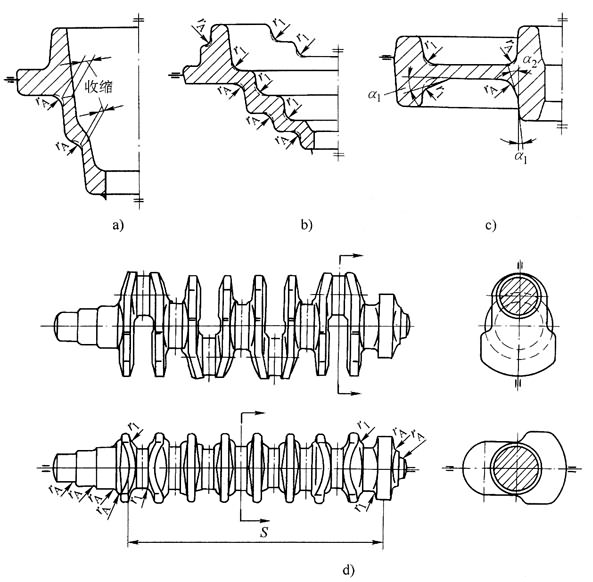
a) 收缩截面、b) 多台阶截面、c) 齿轮轮辐、d) 曲轴的凹槽圆角半径
| 所在的凸肩高度/mm | 锻件的最大直径或高度/mm | |||||||
|---|---|---|---|---|---|---|---|---|
| ≤25 | >25~40 | >40~63 | >63~100 | >100~160 | >160~250 | >250~400 | >400~630 | |
| ≤16 | 3(1.5) | 4(2) | 5(2) | 6(3) | 8(4) | 10(5) | 12(6) | 14(8) |
| >16~40 | 4(2) | 5(2) | 6(3) | 8(4) | 10(5) | 12(6) | 14(8) | 16(10) |
| >40~63 | — | 6(3) | 8(4) | 10(5) | 12(6) | 14(8) | 16(10) | 20(12) |
| >63~100 | — | — | 12(6) | 14(8) | 16(10) | 18(12) | 20(14) | 25(16) |
| >100~160 | — | — | — | 18(10) | 20(12) | 22(14) | 25(16) | 32(18) |
| >160~250 | — | — | — | — | 25(14) | 28(16) | 32(18) | 40(20) |
外凹槽圆角r1(摘自JB/T 9177-1999)
注:括号内的数值由于较高的技术费用而尽可能不用。
| 所在的凸肩高度/mm | 锻件的最大直径或高度/mm | |||||||
|---|---|---|---|---|---|---|---|---|
| ≤25 | >25~40 | >40~63 | >63~100 | >100~160 | >160~250 | >250~400 | >400~630 | |
| ≤16 | 4(2) | 5(2) | 6(3) | 8(3) | 10(4) | 12(5) | 14(6) | 16(8) |
| >16~40 | 6(3) | 8(3) | 10(4) | 12(5) | 14(6) | 16(8) | 18(10) | 20(12) |
| >40~63 | — | 12(5) | 14(6) | 16(8) | 18(10) | 20(12) | 22(14) | 25(16) |
| >63~100 | — | — | 18(10) | 20(12) | 22(14) | 25(16) | 28(18) | 32(20) |
| >100~160 | — | — | — | 25(16) | 28(18) | 32(20) | 36(22) | 40(25) |
| >160~250 | — | — | — | — | 36(22) | 40(25) | 50(28) | 63(32) |
(2)最小底厚 SB(摘自JB/T 9177-1999)
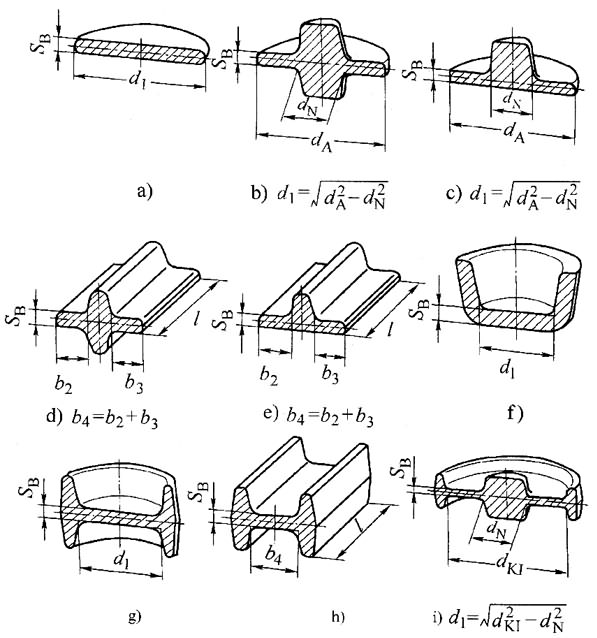
注:括号内的数据因技术费用较高而尽可能不用。
| 旋转对称的 | 非旋转对称的 | |||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 直径d1/mm | 底厚SB/mm | 宽度b4/mm | 长度l/mm | |||||||||
| 大于 | 至 | 大于 | 至 | ≤25 | >25~40 | >40~63 | >63~100 | >100~160 | >160~250 | >250~400 | >400~630 | |
| - | 20 | 2(1.5) | — | 16 | 2(1.5) | 2.5(1.5) | 2.5(1.5) | 3(2) | 3(2) | — | — | — |
| 20 | 50 | 4(2) | 16 | 40 | — | 4(2) | 4(2) | 4(2) | 5(2.5) | 5(3) | 7(4) | 7(5) |
| 50 | 80 | 5(3) | 40 | 63 | — | — | 5(3) | 5(3) | 6(4) | 7(5) | 8(5) | 10(7) |
| 80 | 125 | 7(5) | 63 | 100 | — | — | — | 7(5) | 8(5) | 10(7) | 10(7) | 13(9) |
| 125 | 200 | 11(7) | 100 | 160 | — | — | — | — | 11(7) | 11(7) | 13(9) | 16(11) |
| 200 | 315 | 16(11) | 160 | 250 | — | — | — | — | — | 16(11) | 18(13) | 22(16) |
| 315 | 500 | 22(16) | 250 | 400 | — | — | — | — | — | — | 22(16) | 25(18) |
| 500 | 800 | 32(22) | 400 | 630 | — | — | — | — | — | — | — | 32(22) |
(3)最小壁厚SW、筋宽SR及筋端圆角半径rRK(摘自JB/T 9177-1999)
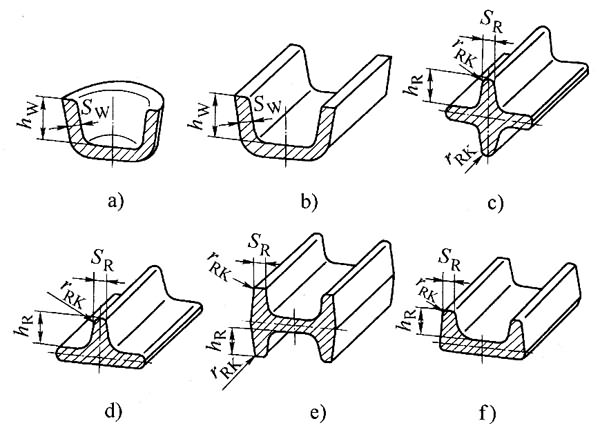
注:括号内的数据因技术费用较高而尽可能不用。
| 壁高或筋高(hW或hR)/mm | 壁厚SW/mm | 筋宽SR/mm | 筋端圆角半径rRK/mm | |
|---|---|---|---|---|
| 大于 | 至 | |||
| - | 16 | 4(2) | 4(2) | 2(1) |
| 16 | 40 | 8(4) | 8(4) | 4(2) |
| 40 | 63 | 12(8) | 12(8) | 6(4) |
| 63 | 100 | 20(12) | 20(12) | 10(6) |
| 100 | 160 | 32(20) | - | - |
(4)最小冲孔直径、盲孔和连皮厚度(摘自JB/T 9177-1999)
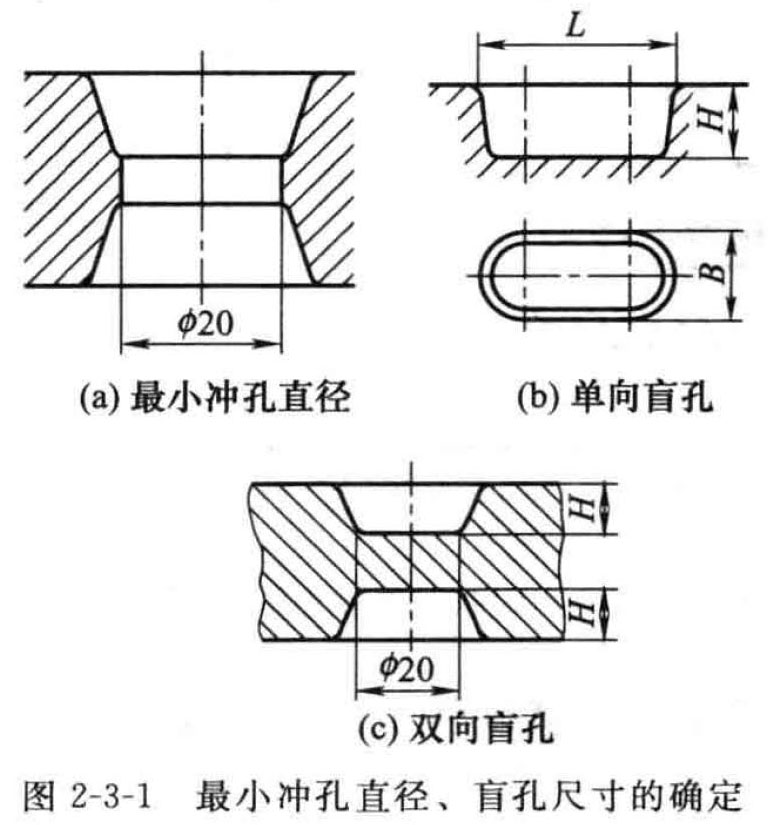
锻件的最小冲孔直径为20mm[图 2-3-1 (a)]。单向盲孔深度:当L=B时,H/B≤0.7;当L>B时,H/B≤1.0[图 2-3-1 (b)]。双向盲孔深度:分别按单向盲孔确定[图 2-3-1 (c)]。连皮厚度: 不小于腹板的最小厚度,见下表。
(5)最小腹板的厚度(摘自JB/T 9177-1999)
最小腹板的厚度按锻件在分模面上的投影面积,查表。
注:表列t1和t2允许根据设备、工艺条件协商变动。
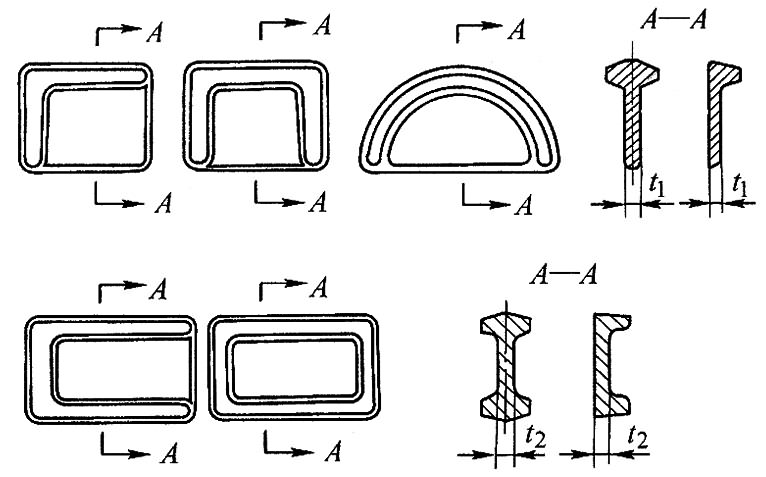
| 锻件在分模面上的投影面积/cm^2 | 无限制腹板t1/mm | 有限制腹板t2/mm |
|---|---|---|
| ≤25 | 3 | 4 |
| >25~50 | 4 | 5 |
| >50~100 | 5 | 6 |
| >100~200 | 6 | 8 |
| >200~400 | 8 | 10 |
| >400~800 | 10 | 12 |
| >800~1000 | 12 | 14 |
| >1000~1250 | 14 | 16 |
| >1250~1600 | 16 | 18 |
| >1600~2000 | 18 | 20 |
| >2000~2500 | 20 | 22 |
锻件尺寸标注及其测量法
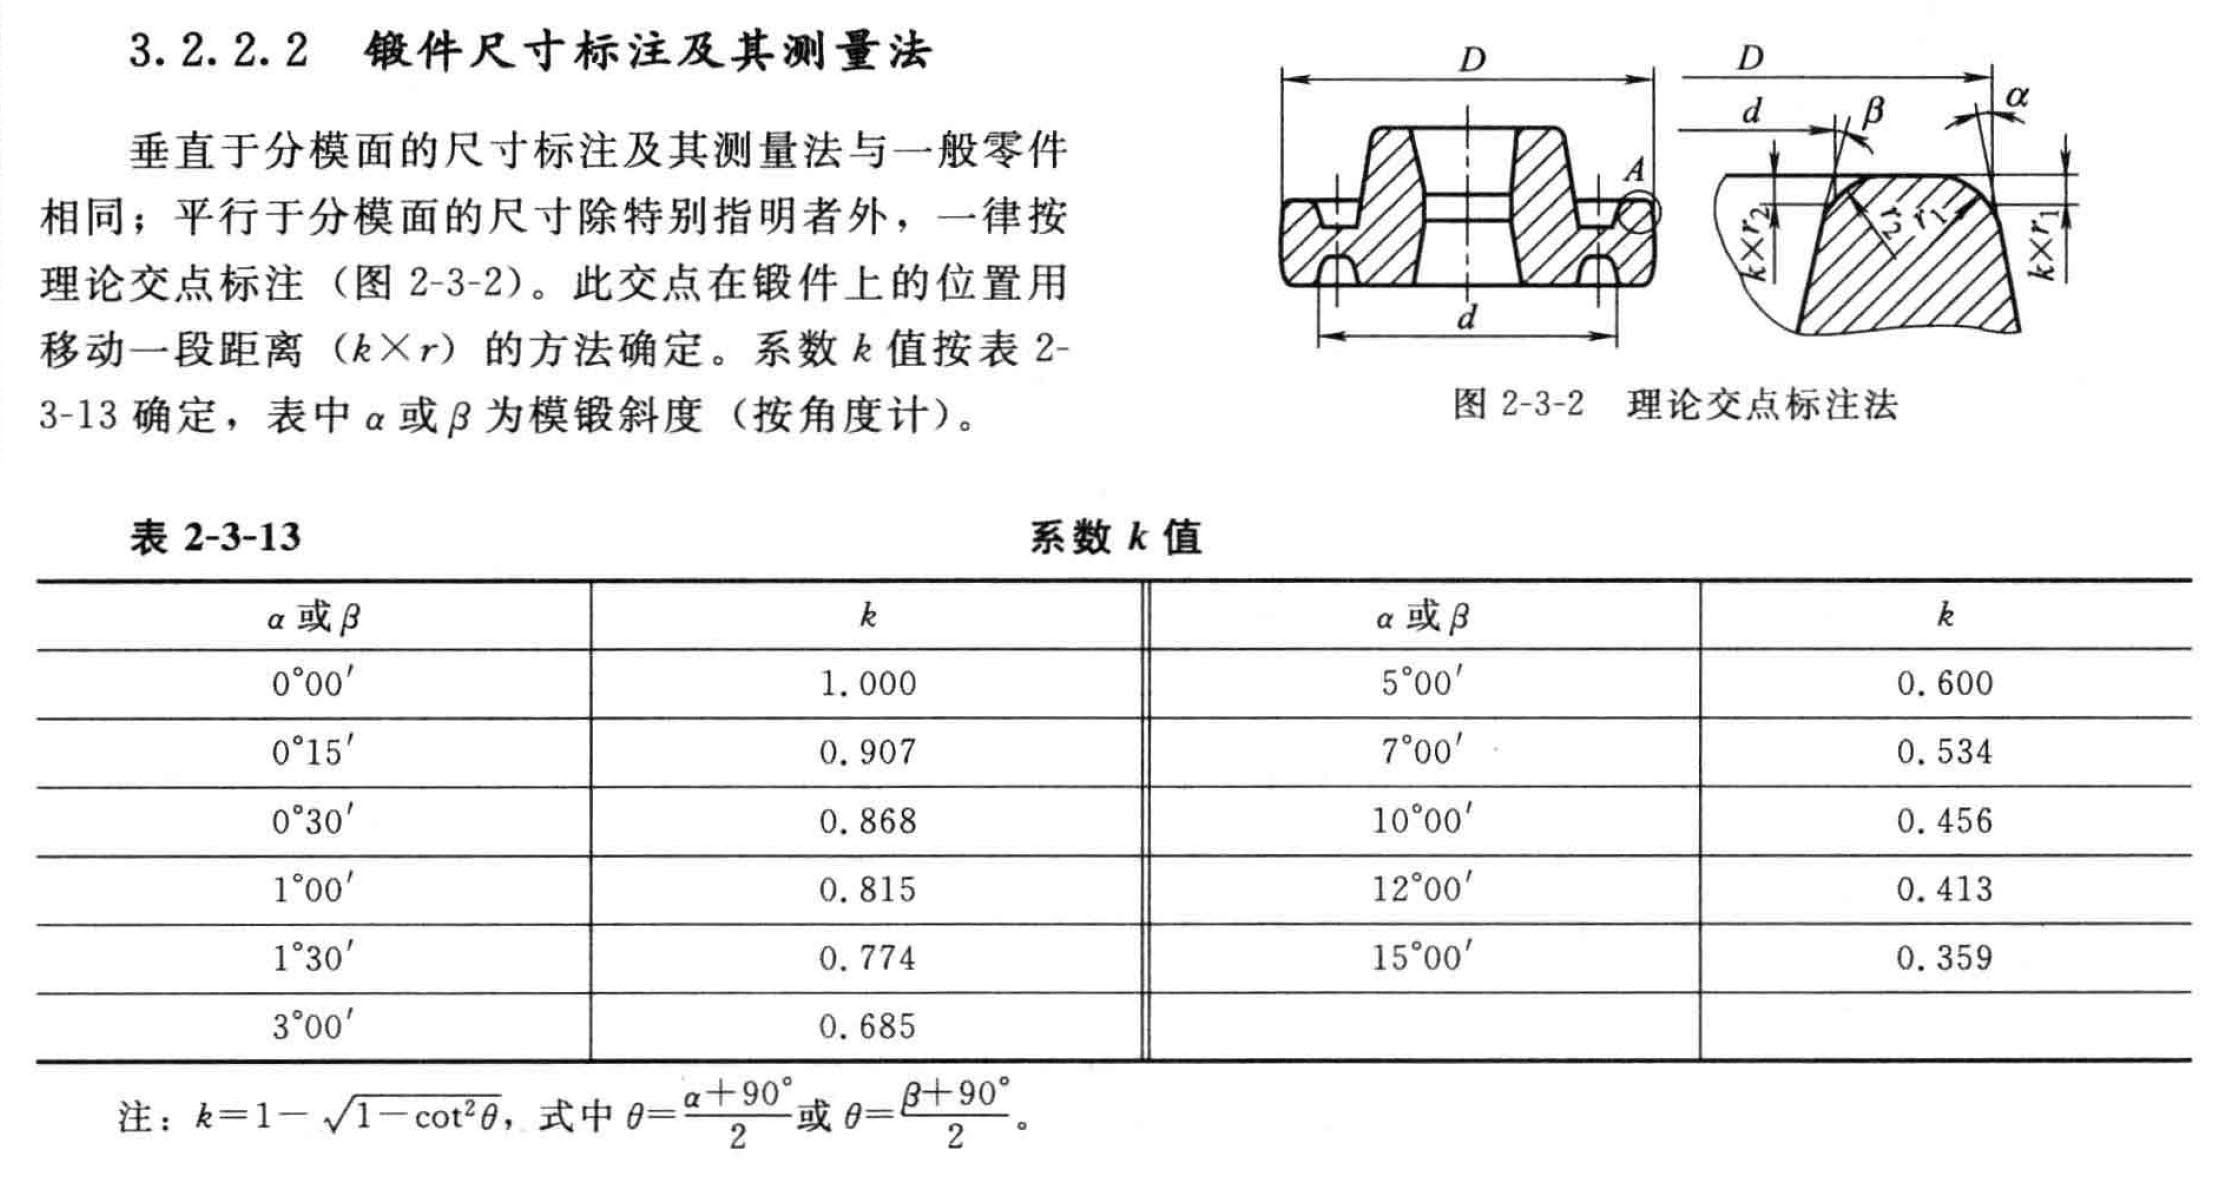
系数k值表
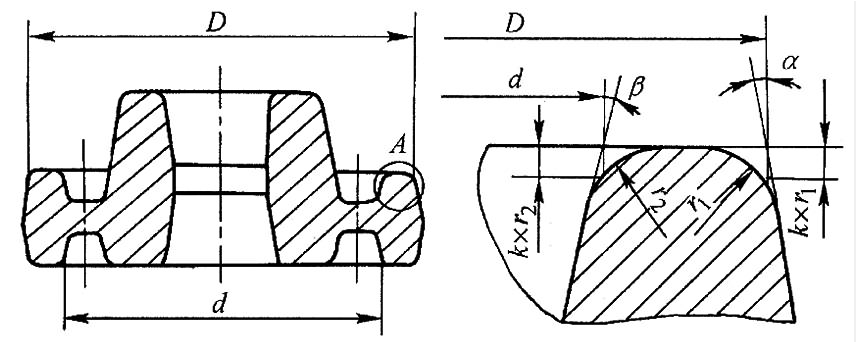
注:k=1-[1-(cotθ)^2]^(1/2)
式中 θ=(α+90°)/2或θ=(β+90°)/2
| α或β | k |
|---|---|
| 0°00′ | 1 |
| 0°15′ | 0.907 |
| 0°30′ | 0.868 |
| 1°00′ | 0.815 |
| 1°30′ | 0.774 |
| 3°00′ | 0.685 |
| 5°00′ | 0.6 |
| 7°00′ | 0.534 |
| 10°00′ | 0.456 |
| 12°00′ | 0.413 |
| 15°00′ | 0.359 |


